5 Eksen CNC İşleme Merkezi Avantajları
20261103
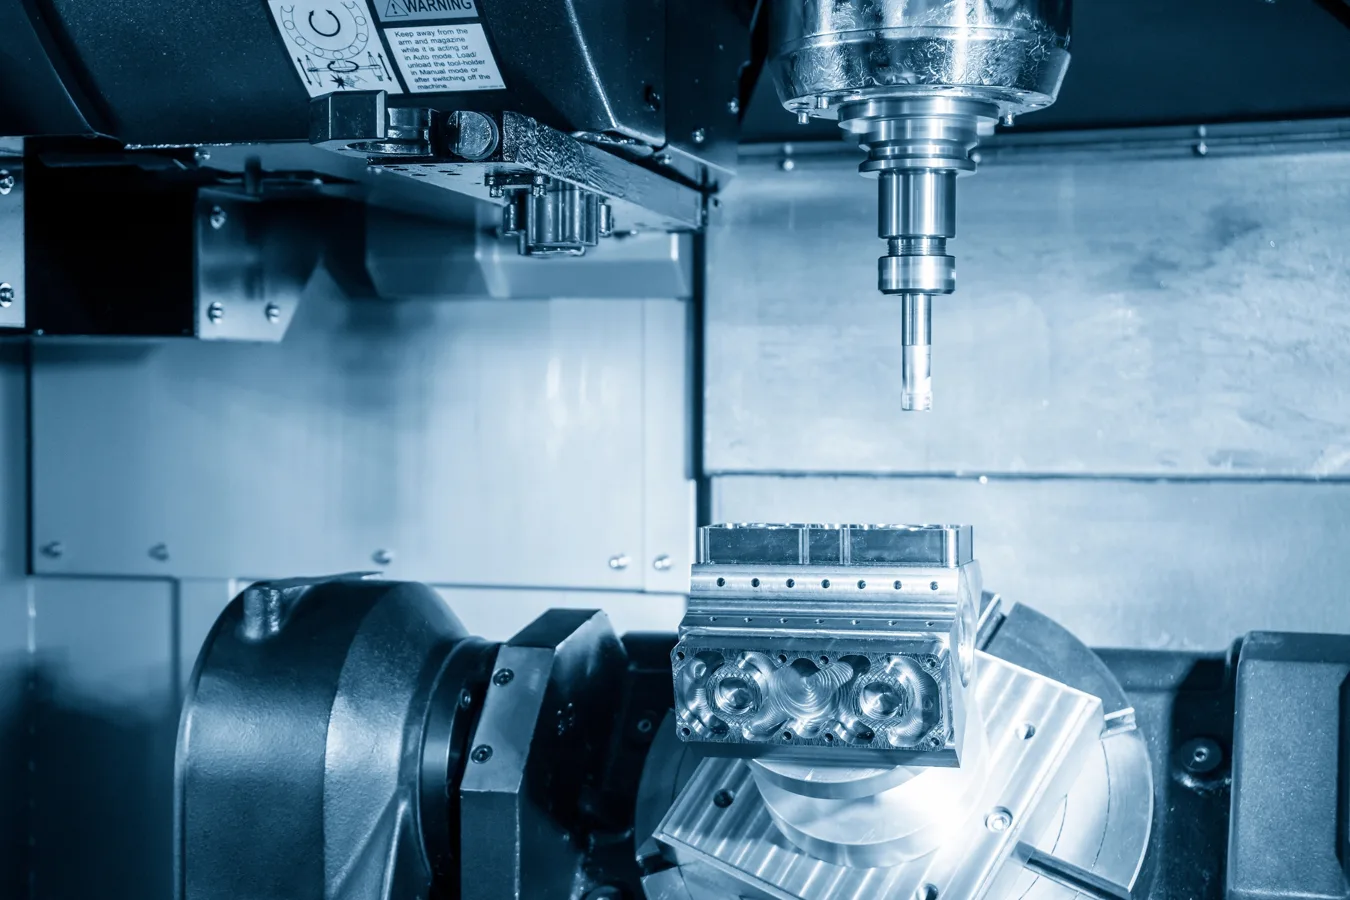
Modern talaşlı imalat dinamiklerinde, parça karmaşıklığı ile geometrik tolerans gereksinimleri arasındaki korelasyon, konvansiyonel 3 eksenli işleme stratejilerini sınırlarına ulaştırmıştır. Wiesser Precision Europe 5 eksen CNC işleme merkezleri, X, Y ve Z kartezyen eksenlerine entegre edilen döner A, B veya C eksenleri sayesinde, kesici takım vektörünü iş parçası topoğrafyasına sürekli teğet konumlandırır. Bu kinematik serbestlik derecesi, havacılık, medikal ve kalıpçılık sektörlerinde karşılaşılan karmaşık serbest formlu yüzeylerin, undercut geometrilerin ve yüksek hassasiyetli açılı deliklerin tek bağlamada işlenmesini mümkün kılar. Mühendislik odağında tasarlanan bu mimari, çevrim sürelerini minimize ederken proses stabilitesini mikron mertebesine taşır.
Kinematik Serbestlik ve Kompleks Geometri İşleme
Simültane 5 eksen işleme teknolojisi, kartezyen koordinatlara eklenen iki rotatif eksen üzerinden takım yöneliminin kesintisiz enterpolasyonunu sağlar. Wiesser işleme merkezlerinde uygulanan bu kinematik kabiliyet; türbin çarkları, monoblok impellerlar ve karmaşık enjeksiyon kalıpları gibi serbest formlu yüzeylerde kritik rol oynar. Takım ekseninin yüzey normaline göre optimize edilmesi, talaş kaldırma sırasında takım sapmasını engeller. G-kodu seviyesinde optimize edilen takım yolu yönelimi, 3 eksenli tezgahlarda imkansız kabul edilen negatif açılı geometrilerin ilave fikstürleme olmaksızın, yüksek eksenel dinamik ve yüzey pürüzlülüğü standartlarında üretilmesini temin eder.
Tek Bağlamada İşleme (Done-in-One) ile Kümülatif Hata Eliminasyonu
3 eksenli tezgahlarda çok yönlü parçaların işlenmesi, çoklu operasyon ve tekrarlı sıfırlama süreçlerini zorunlu kılar. Bu durum, her bağlamada referans yüzey aktarımı kaynaklı kümülatif konumlandırma hataları doğurur. Wiesser Precision Europe 5 eksen mimarisi, Done-in-One felsefesiyle parçanın 5 yüzeyini tek bağlamada işleyerek sıfırlama kaynaklı sapmaları sıfıra indirir. Parça bağlama rijitliği tek bir referans koordinat sistemi üzerinden sabitlendiğinde, geometrik ölçümlendirme ve toleranslandırma standartlarındaki eşmerkezlilik, diklik ve pozisyon toleransları mikron düzeyinde korunur; operatör müdahalesi minimize edilerek çevrim süresi düşürülür.
Rijit Takım Boyu Optimizasyonu ve Kesici Takım Dinamiği
3 eksenli frezelemede derin ceplere ve dik duvarlara ulaşmak için yüksek boy/çap oranına sahip uzun takımlar kullanılır. Bu durum, kesici takımda eğilme rijitliğinin düşmesine, rezonansa ve erken takım aşınmasına yol açar. 5 eksenli tezgahta parça veya iş mili tablası eğilerek takımın işleme bölgesine ideal açıyla yaklaşması sağlanır. Böylece minimum boy/çap oranına sahip kısa ve rijit takımların kullanımı mümkün hale gelir. Wiesser'in sunduğu rijit kinematik yapı sayesinde yüksek kesme hızları ve ilerleme değerleri korunur, titreşim sönümlenir ve takım ömrü kayda değer oranda artar.
Bileşik Açılı Yüzeyler ve 3+2 Konumlandırmalı Talaş Kaldırma
Simültane hareketin gerekmediği durumlarda 3+2 eksen konumlandırma stratejisi, bileşik açılı yüzeylerin, açılı yağ deliklerinin ve kılavuz çekme operasyonlarının yüksek rijitlikle yürütülmesini sağlar. Rotatif eksenlerin mekanik frenleme sistemleri ile hidrolik veya pnömatik olarak kilitlenmesi, tezgahın statik ve dinamik rijitliğini konvansiyonel bir 3 eksen tezgah seviyesine, hatta üzerine çıkarır. Wiesser Precision Europe döner tablaları yüksek torklu doğrudan tahrik motorlarıyla donatılmıştır. Bu mekanik stabilite, ağır talaş kaldırma operasyonlarında bile takım ucu kararlılığını garanti altına alarak açılı yüzeylerin form hassasiyetini ve konum toleranslarını tam olarak karşılar.
Yüzey Kalitesi ve Takım Temas Noktası Yönetimi
3 eksenli işlemede küresel uçlu frezeler merkez hattından kesme yaparken sıfır kesme hızı problemi yaratır; bu da yüzeyde sürtünmeye ve kötü pürüzlülüğe neden olur. 5 eksen teknolojisinde takım yatırılarak, kesici kenarın efektif çapı üzerinde sürekli bir kesme hızı muhafaza edilir. Wiesser tezgâhlarında gelişmiş fıçı formlu veya toroid frezeler kullanılarak adım aralığı artırılabilir ve teorik artık tepe yüksekliği minimuma indirilebilir. Bu kinematik optimizasyon, kalıp polisajı ihtiyacını ortadan kaldırır ve nanoskobik düzeyde homojen yüzey topolojisi sunar.
3 Eksen ve 5 Eksen Kıyaslaması: Operasyonel Verimlilik ve Maliyet Analizi
Birincil makine yatırım maliyeti açısından 5 eksen işleme merkezleri 3 eksen alternatiflere kıyasla daha yüksek bir sermaye gerektirse de, toplam sahip olma maliyeti parametrelerinde kesin üstünlük sağlar. Çoklu fikstür tasarım, imalat ve stok maliyetleri elimine edilir. Parça başına harcanan ayar sürelerinin ortadan kalkmasıyla tezgah kullanım oranı dramatize şekilde yükselir. Wiesser Precision Europe sistemleri, parça transferi sırasındaki lojistik duruşları ve parça ıskarta oranlarını bertaraf ederek dar toleranslı serilerde çevrim süresini belirgin biçimde düşürür; böylece yatırımın geri dönüş süresini teknik olarak optimize eder.
Sıkça sorulan sorular
3+2 eksen indeksleme ile simültane 5 eksen işleme arasındaki temel kinematik fark nedir?
3+2 eksen işlemede döner eksenler kesici takım iş parçasına girmeden önce belirli bir açıya konumlandırılır ve rijit şekilde kilitlenir; kesme esnasında yalnızca X, Y, Z eksenleri hareket eder. Simültane 5 eksende ise beş eksenin tamamı kesme boyunca CNC kontrol ünitesinin sürekli enterpolasyonuyla senkronize biçimde hareket ederek karmaşık serbest formlu yüzeyleri üretir.
5 eksen CNC tezgahlarda takım boyu optimizasyonu titreşimi (chatter) nasıl engeller?
Döner eksenler iş parçasını takıma doğru eğerek derin ceplere minimum takım uzantısıyla erişilmesini sağlar. Takım boy/çap oranının küçülmesi, takımın eğilme rijitliğini kübik oranda artırır. Böylece yüksek dinamik kesme kuvvetleri altında harmonik titreşimler sönümlenir, yüzey bütünlüğü korunur ve karbür takım ömrü ciddi oranda uzar.
Tek bağlamada (Done-in-One) işlemenin geometrik toleranslara doğrudan katkısı nedir?
Parçanın farklı yönlerini işlemek için yeniden bağlama yapılmadığından, mengene veya fikstür kaynaklı merkezleme, açı ve paralellik sapmaları bertaraf edilir. Tek bir bağlamada tanımlanan referans sıfır noktası üzerinden tüm yüzeyler işlendiğinden, özellikle delik eksenleri arasındaki pozisyonel doğruluk ve dairesel salgı değerleri mikron seviyesindeki teknik resim tolerans limitlerinde eksiksiz tutulur.