
Sabah tutan ölçü, öğleden sonra kaçabiliyor
Ballbar soğukken iyi, tezgâh ısındıktan sonra sapıyorsa gövde termal genleşmeyi karşılayamıyordur. Rijit döküm ve soğutmalı tahrik burada işe yarar.
Parçayı söküp yeniden bağlamak ölçü kaçırır. Tek bağlamada biten iş hem hurdayı hem duruşu azaltır.
Tezgâh seçimi
Doğru tezgâh; tabla, spindle ve eksenden önce bağlama sayısı, malzeme ve toleransla belirlenir.
Ballbar soğukken iyi, tezgâh ısındıktan sonra sapıyorsa gövde termal genleşmeyi karşılayamıyordur. Rijit döküm ve soğutmalı tahrik burada işe yarar.
Parçayı ikinci kez bağlamak sıfır kayması ve açı kaçıklığı getirir. Çok yüzlü işlerde 5 eksen, tek bağlamada bitirmeyi mümkün kılar.
Spindle rijitliği ve eksen kararlılığı yetersizse tırlama başlar, takım ömrü düşer, ölçü bozulur. Ses ve talaş formu bunu hemen gösterir.

Atölyede görülen
Doğru soğutma, yeterli spindle torku ve kararlı eksen hareketi bir arada olunca yüzey bozulmaz, ölçü vardiya boyunca tutulur. Aksi halde hurda artar.
CNC makinalara bak →CNC makinalar
Şaft ve flanş için torna; prizmatik gövde için dik işleme; çok yüzey için 5 eksen; büyük kalıp için köprü tipi. 156 model, 8 tezgâh tipi.

Çok yüzeyli parçayı söküp yeniden bağlamayın. Sıfır kayması en sık görülen hurda nedenlerinden biridir.
5 eksen modelleri →
Titanyum, nikel ve sert çelikte ısı gövdeye geçer. Termal dengeleme zayıfsa parçanın başı ile sonu arasında ölçü farkı çıkar.
Nedenini oku →Sektörler
Havacılık ve savunmada tolerans dışı parça hurdadır. Otomotiv ve kalıpta ise çevrim süresi ve yüzey kalitesi öne çıkar.

Kanat bağlantısı, iniş takımı, motor braketi.
Sektörü incele
Motor, şanzıman ve fren parçaları.
Sektörü incele
Enjeksiyon, pres ve sac kalıbı.
Sektörü incele
Dar tolerans, rijit gövde, sert alaşım.
Sektörü incele
Türbin şaftı, vana gövdesi.
Sektörü incele
Yapısal parça, tek bağlamada işleme.
Sektörü inceleÖne çıkan modeller
Tabla ölçüsü, spindle tipi ve bağlama ihtiyacına göre seçilmiş amiral modeller.
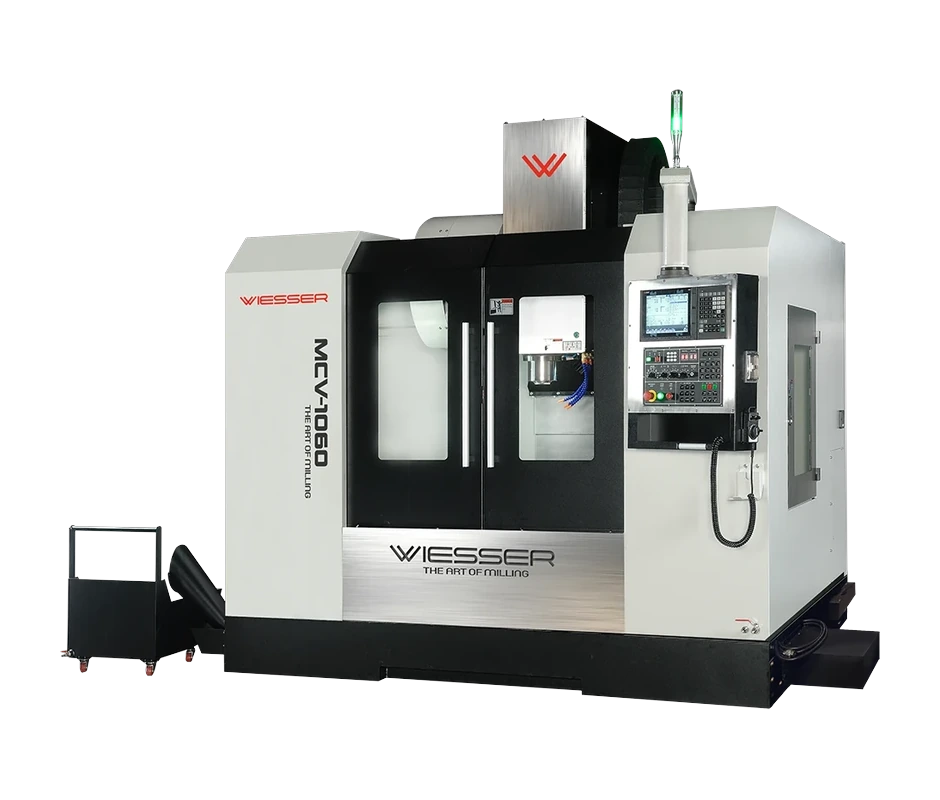
Tabla 1.100 × 600 mm · Orta gövde ve kalıp işleri
Teknik veriler →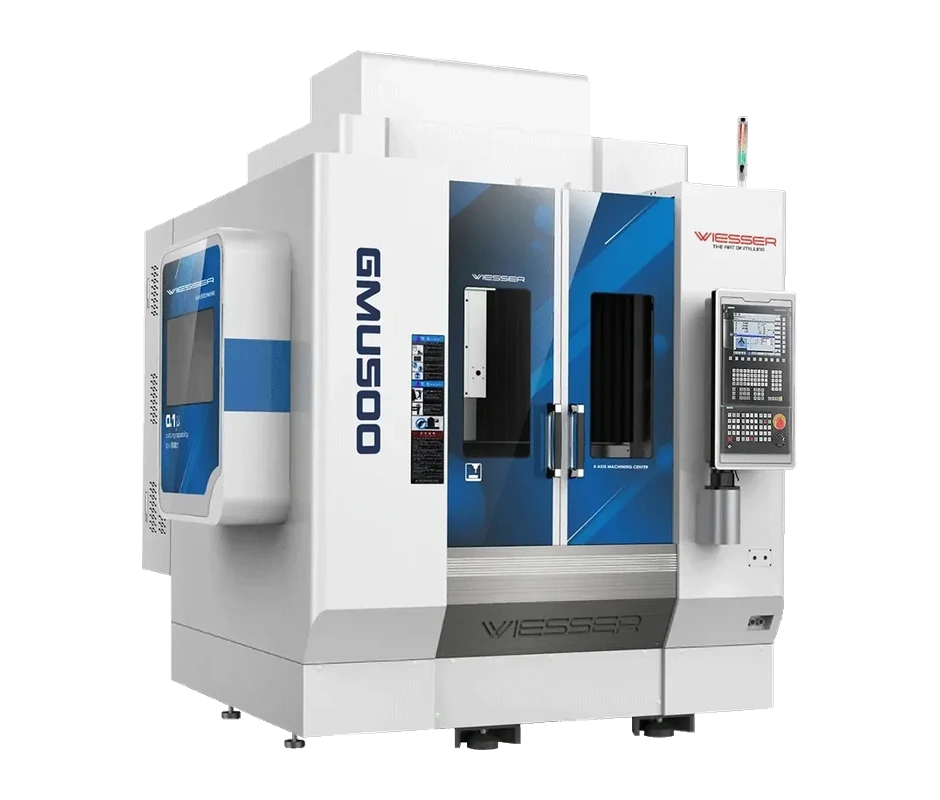
Tabla Ø500 · A/C döner eksen · Tek bağlamada çok yüz
Teknik veriler →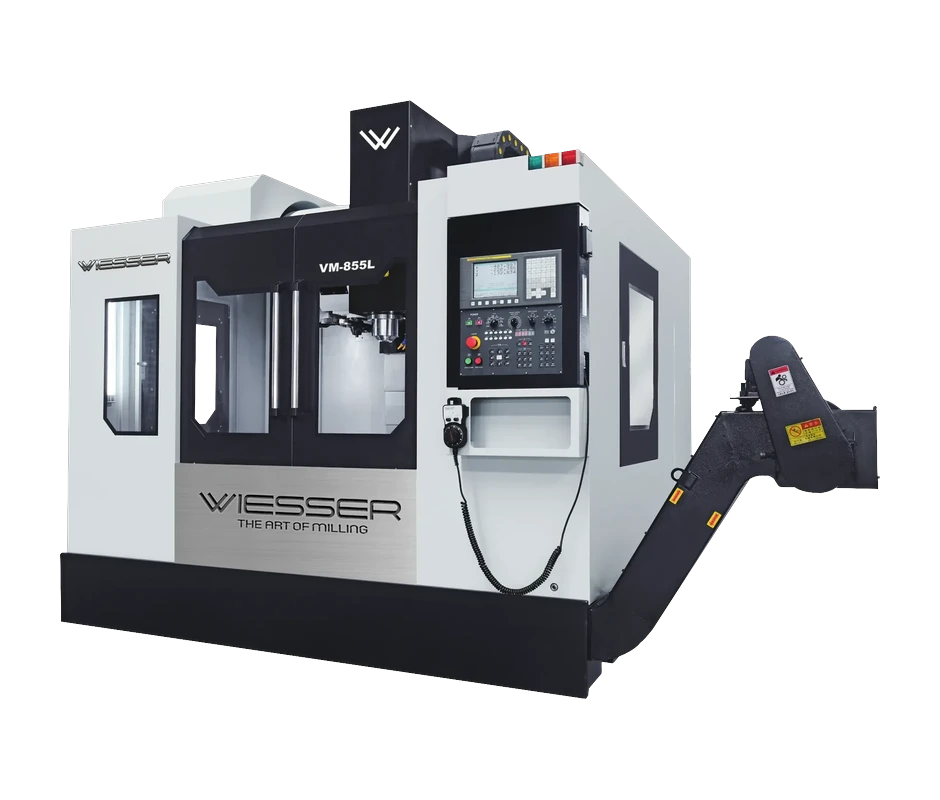
Direkt motor spindle · Seri prizmatik parça
Teknik veriler →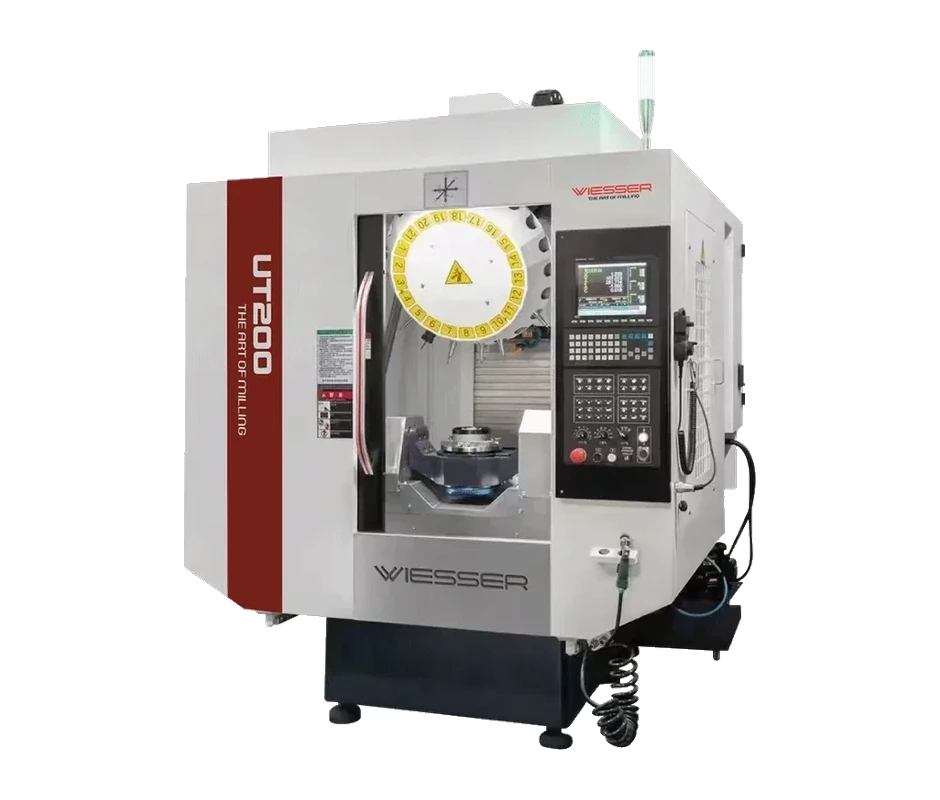
Tabla Ø260 · 20.000 rpm · Küçük hassas parçalar
Teknik veriler →Teknik servis
Yalnız arızada değil; kalibrasyon, spindle ve CAM desteğiyle üretim kesintisini azaltırız.
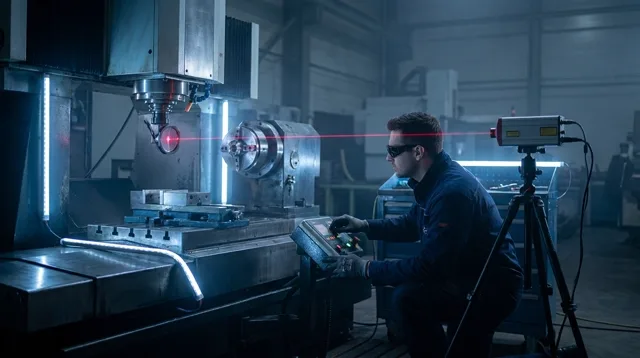 01
Eksen boşluğu ve geometri sapmasını hurdadan önce yakalarız. Periyodik kalibrasyon, ölçü kaçmasını önler.
 02
Spindle, sürücü veya enkoder mi? Ölçümle kaynağı buluruz; önce teşhis, sonra parça.
 03
Yan sanayi rulman veya mil, rijitliği bozar. OEM spesifikasyon, ilan edilen tekrarlanabilirliği korur.
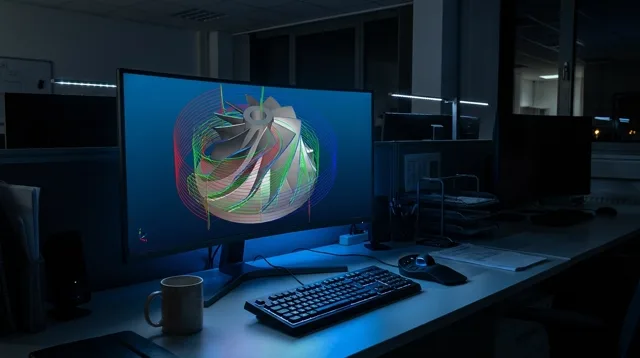 04
Takım yolu ve kesme parametrelerini optimize ederek aynı tezgâhta boşta geçen süreyi kısaltırız.
Tezgah bulucu
Aşağıdaki tiplerden birini seçin; ürün listesi o filtreyle açılır.
Blog
CNC torna seçimi, ballbar kalibrasyonu, spindle arızası, kontrol ünitesi ve CAM — 21 yazı, sürekli genişleyen arşiv.
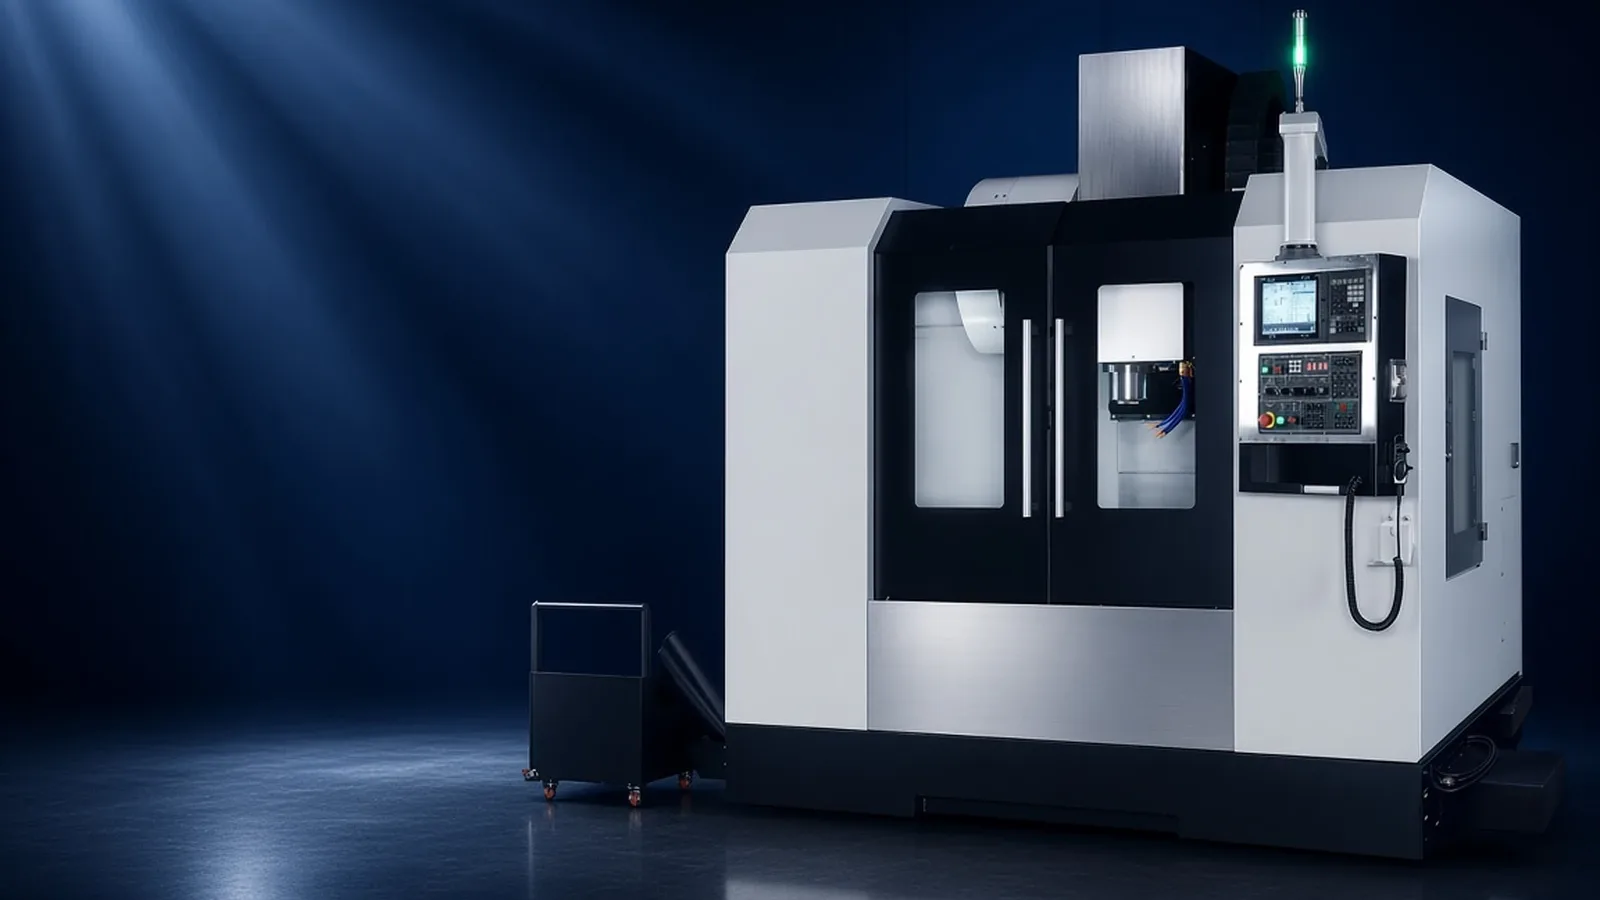
Parça formu, tolerans, bağlama ve kontrol ünitesi — yatırım öncesi kontrol listesi.
Şaft, flanş ve canlı takım ihtiyacına göre torna kapasitesi.
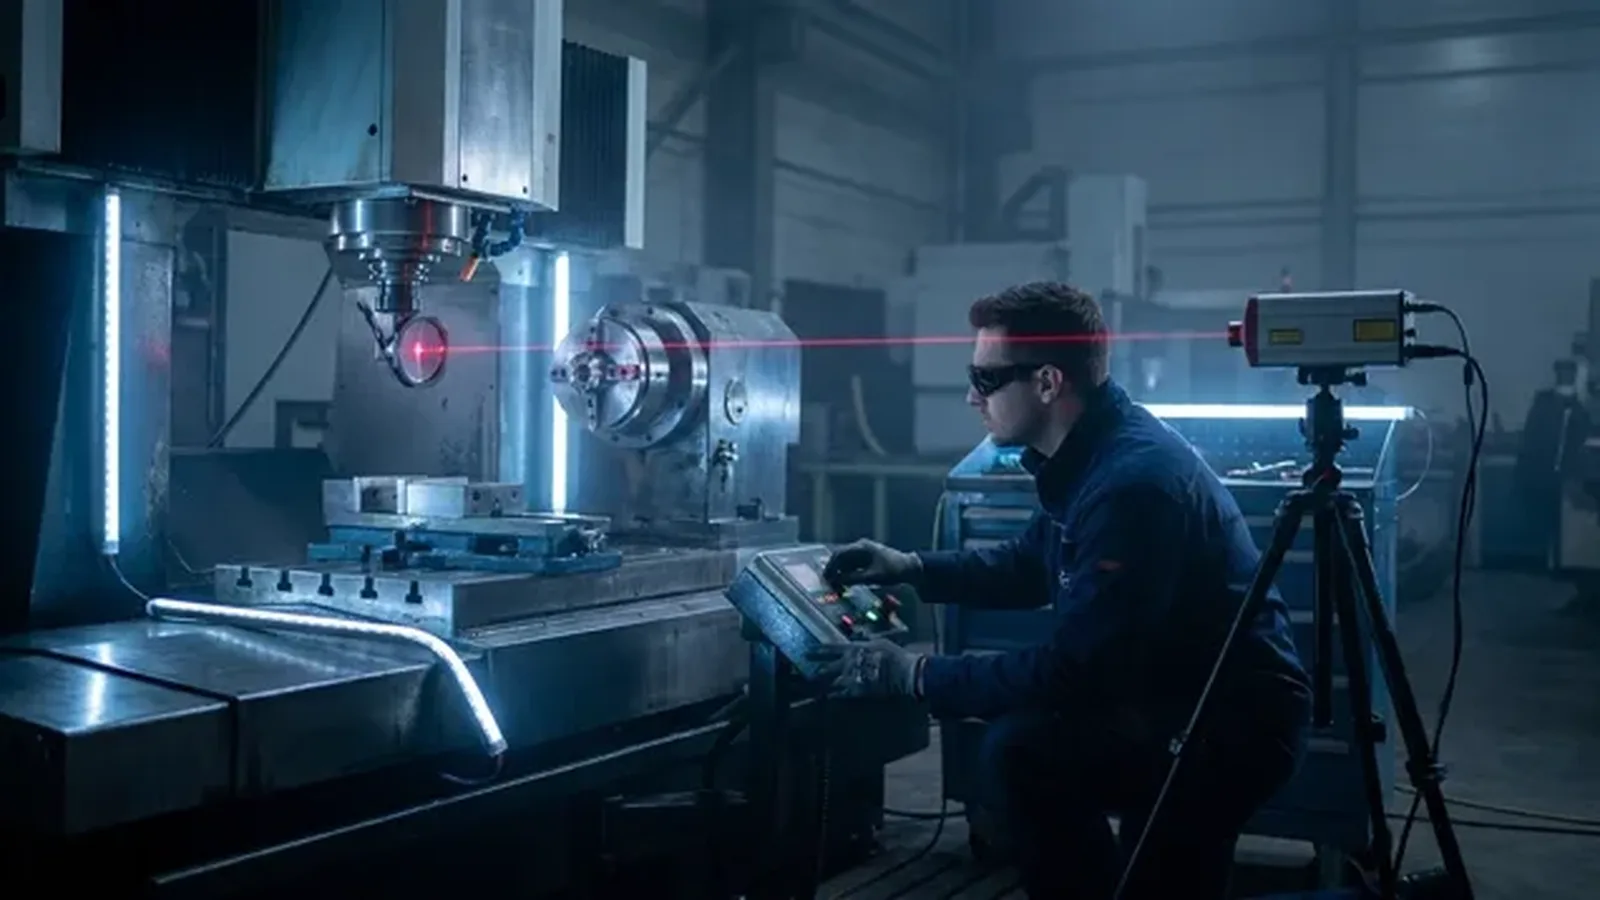
Dairesellik hatasını hurdadan önce yakalayan hızlı teşhis.
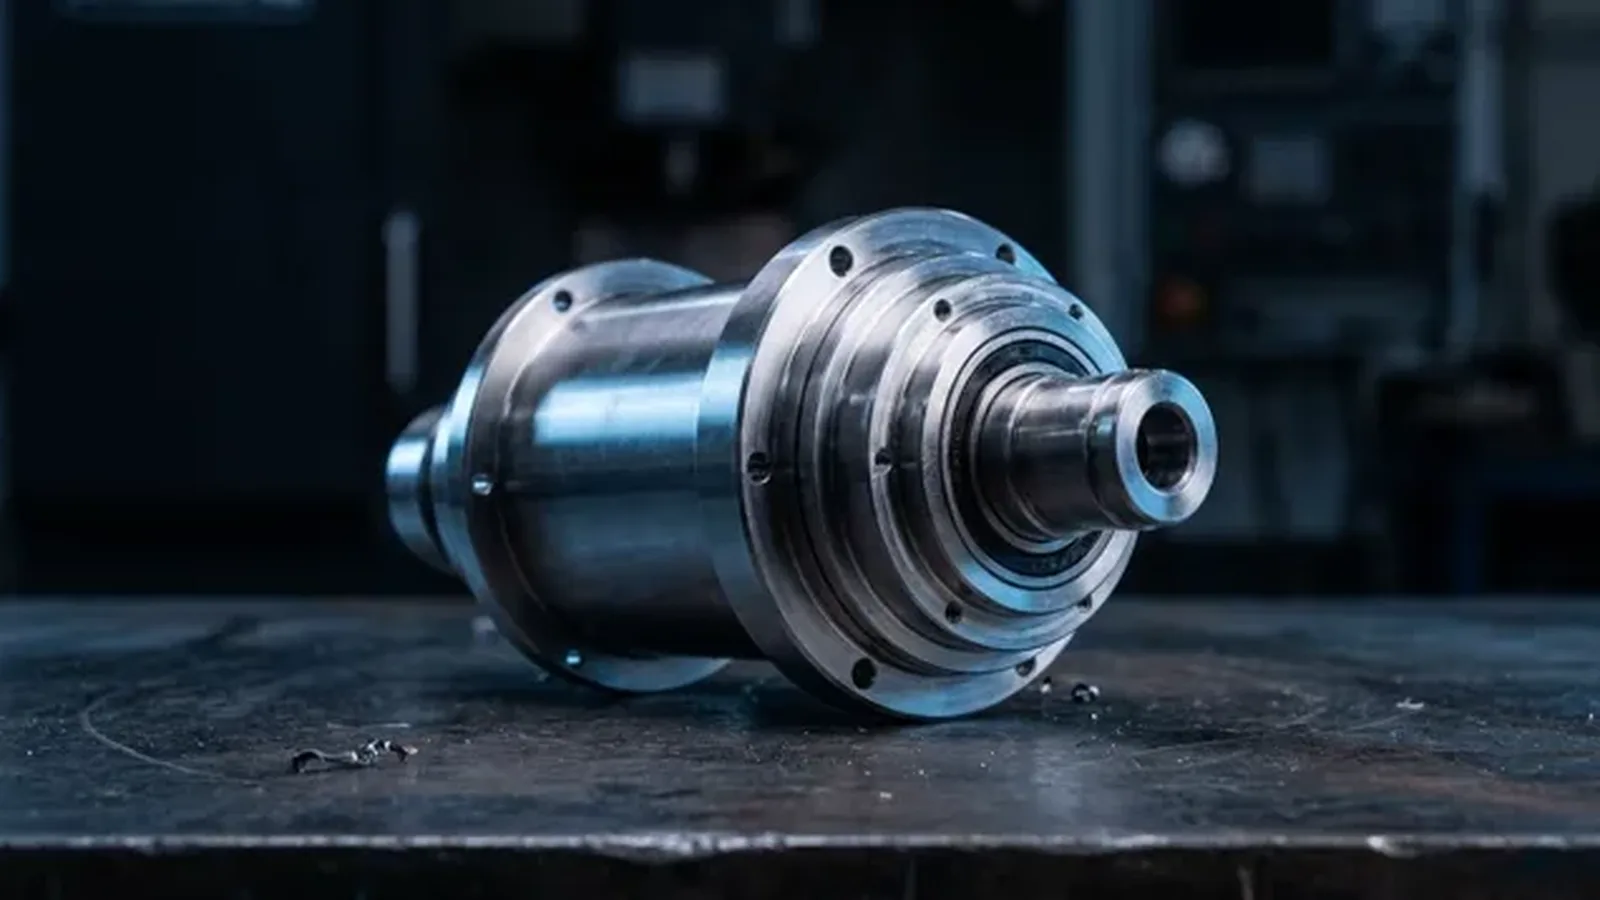
Titreşim, ses, ısınma ve yüzey bozulmasında teşhis sırası.
WIESSER TÜRKİYE TEKNOLOJİ MERKEZİ
Dilovası OSB 4. Kısım, Ceyhan Cad. No:29, Gebze / Kocaeli
0216 313 30 46 · WhatsApp 0534 694 13 85
The Art of Milling
Malzeme, tolerans, bağlama yöntemi ve hedef adet bilgisiyle prosesinize uygun tezgâh tipini öneririz.