Bilgisayar Kontrollü Sayısal Makineler (CNC): Modern Üretimin Temeli
20261103
Modern talaşlı imalat, mikron altı hassasiyet ve deterministik kinematik süreçlerin senkronizasyonuna dayanır. Bilgisayarlı Sayısal Kontrol (CNC) teknolojisi, dijital tasarım verisini kapalı çevrim geri besleme döngüleri ve servo tahrik mekanizmaları aracılığıyla fiziksel talaş kaldırma operasyonlarına dönüştürür. Geleneksel mekanik tezgâhların aksine, CNC mimarisi eksenel ivmelenme, dinamik rijitlik ve termal kararlılık parametrelerini eşzamanlı optimize ederek insana bağlı tolerans sapmalarını ortadan kaldırır. Wiesser Precision Europe mühendisliği, iş milinin dinamik tork dengesinden çok eksenli eşzamanlı interpolasyona kadar tüm kinematik zinciri endüstriyel standartların ötesine taşımaktadır. Bu kılavuz, CNC sistemlerinin çalışma prensiplerini, takım yolu dinamiklerini ve NC programlama mimarisini teknik derinlikle analiz etmektedir.
CNC Kinematiği ve Kapalı Çevrim Tahrik Mimarisi
CNC sistemleri, Kartezyen koordinat düzleminde tanımlanan eksenlerin servo motorlar ve ön gerilmeli bilyalı vidalı mil mekanizmalarıyla senkronize sürülmesine dayanır. Sistem kontrol ünitesi (CNC çekirdeği), konum komutlarını mikrosaniye düzeyindeki interpolasyon periyotlarıyla işler. Eksenlere entegre lineer optik cetvellerden alınan mutlak (absolute) pozisyon geri beslemesi, kapalı çevrim (closed-loop) mimari üzerinden servo sürücülere iletilerek dinamik takip hatalarını mikron düzeyinde düzeltir. Yüksek statik ve dinamik rijitlik sağlayan elektro-kaynaklı veya mineral döküm gövde konstrüksiyonu, kesme kuvvetleri altında eksenel sapmaları sönümleyerek rijit talaş kaldırma koşullarında boyutsal kararlılığı garanti altına alır.
Takım Yolu Enterpolasyonu ve İleri Okuma (Look-Ahead) Dinamikleri
CAM yazılımlarında üretilen vektörel takım yolları, CNC kontrol ünitesinde lineer (G01), dairesel (G02/G03) veya yüksek mertebeden NURBS enterpolasyon algoritmalarıyla yürütülür. Yüksek hızlı işlemede (HSM) kinematiği zorlayan temel faktör, yön değişimlerindeki ivme türevidir (jerk). Gelişmiş kontrol üniteleri, ileri okuma (Look-Ahead) algoritmaları sayesinde yüzlerce blok sonrasını tarayarak takım yolu eğriliğini önceden hesaplar. Bu süreç, eksen motorlarının tork sınırlarını aşmadan köşe geçişlerinde hız profilini optimize eder, tezgah titreşimlerini baskılar ve kesici takımın iş parçası üzerinde dalgalanma (chatter) yapmaksızın kararlı yüzey form hassasiyeti elde etmesini sağlar.
ISO/DIN 66025 Standartlarında NC Kodlama ve Parametrik Programlama
CNC takım tezgahlarının komut mimarisi, ISO 66025 standardına dayalı G ve M kodları ile yapılandırılır. G-kodları geometrik yörüngeleri, interpolasyon tiplerini ve çalışma düzlemlerini (G17-G19) belirlerken; M-kodları takım değiştirme, iş mili yönü ve soğutma sıvısı gibi yardımcı tezgâh fonksiyonlarını kontrol eder. Kod blokları modal (yeni bir komut girilene kadar aktif) ve non-modal olarak icra edilir. Wiesser Precision mimarisinde uygulanan parametrik makro programlama (R-parametreleri veya değişken tabanlı bloklar), döngüsel talaş boşaltma ve derin delik operasyonlarında alt program gecikmelerini elimine ederek kontrol ünitesinin blok işleme çevrim süresini optimize eder.
Mikron Düzeyinde Tekrarlanabilirlik, Konumlandırma ve Cpk Kriterleri
Talaşlı imalatta kalite güvencesi, ISO 230-2 standardına göre tanımlanan eksenel konumlandırma hassasiyeti ve tekrarlanabilirlik değerleri ile doğrulanır. Tekrarlanabilirlik, bir eksenin aynı hedef koordinata ardışık yaklaşmalarındaki dağılım bant genişliğini temsil eder. Ön gerilimli masuralı lineer kızaklar ve sıfır boşluklu (backlash-free) redüktörler, mikron altı eksen sapmalarını sınırlar. Seri üretimde proses yeterlilik indeksi (Cpk), elde edilen geometrik toleransların tasarım limitlerine oranını gösterir; Cpk ≥ 1.67 seviyesi, kritik toleranslı bileşenlerde sıfır hata yaklaşımını matematiksel olarak garanti eder ve parça bazlı geometrik sapmaları tamamen ortadan kaldırır.
Termal Kararlılık Yönetimi ve Dinamik Kompanzasyon Sistemleri
Yüksek devirli iş mili rulman sürtünmesi ve lineer eksen hareketleri, tezgâh kinematik zincirinde termal genleşmeye yol açarak eksenel kaymalara zemin hazırlar. Wiesser Precision mühendisliği, döküm gövde, iş mili ve vidalı mil somunlarına stratejik olarak yerleştirilen çok noktalı PT100 sıcaklık sensörleri ile termal gradyanları anlık haritalandırır. Kontrol ünitesinde çalışan termo-elastik algoritmalar, genleşme vektörlerini gerçek zamanlı hesaplayarak eksen pozisyonlarına dinamik kompanzasyon uygular. Bu aktif termal dengeleme, vardiya başlangıcındaki soğuk çalışma rejiminden sürekli tam yük altındaki termal dengeye kadar proses doğruluğunu tavizsiz sürdürür.
5 Eksen Eşzamanlı İşleme ve RTCP Kinematiği
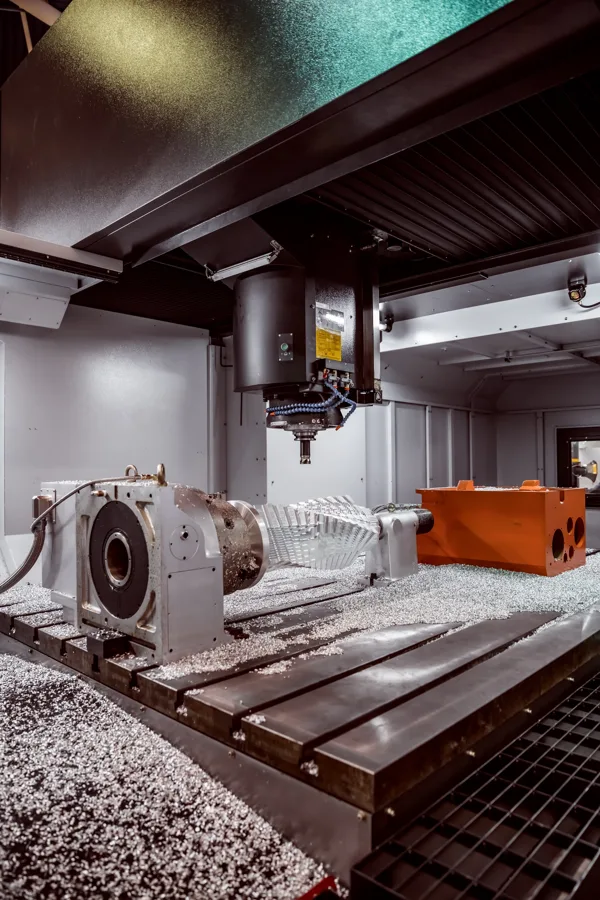
5 eksenli eşzamanlı kinematik, üç ortogonal Kartezyen eksene (X, Y, Z) entegre edilen iki döner eksen (A, B veya C) vasıtasıyla kesici takım oryantasyonunu sürekli ayarlar. Bu mimarinin temeli, Dönel Takım Merkez Noktası (RTCP) fonksiyonudur. RTCP, döner eksenlerin açısal hareketleri esnasında kesici takımın uç temas noktasını parça koordinat sistemine göre mikron düzeyinde kilitler ve kinematik ötelemeleri milisaniyeler içinde telafi eder. Tek bağlamada karmaşık geometrilerin işlenmesi, referans sıfırlama hatalarını yok ederken kısa takım tutucu kullanımı sayesinde dinamik rijitliği ve yüzey bütünlüğünü en üst seviyeye taşır.
Sıkça sorulan sorular
Konumlandırma hassasiyeti ile tekrarlanabilirlik arasındaki mühendislik farkı nedir?
Konumlandırma hassasiyeti, bir eksenin hedef koordinata mutlak ölçekte ne kadar yaklaştığını tanımlar. Tekrarlanabilirlik ise eksenin aynı hedef noktaya farklı zamanlarda ve yönlerde yaklaştığında sergilediği saçılma bandıdır. Tekrarlanabilirlik kompanse edilemeyen mekanik boşlukların göstergesidir; tekrarlanabilirliği yetersiz bir tezgâhta yazılımsal kompanzasyon ile hassasiyet elde edilemez.
Look-Ahead (İleri Okuma) algoritması yüzey kalitesini ve takım ömrünü nasıl etkiler?
Look-Ahead, kontrol ünitesinin onlarca blok sonrasını analiz ederek takım yolundaki eğrilik değişimlerini önceden tespit etmesini sağlar. Eksenler keskin yön değişimlerinde ani frenleme yerine yumuşatılmış hız ve jerk profilleri uygular. Bu dinamik kontrol, işleme kaynaklı titreşimleri elimine ederek yüzey pürüzlülüğünü (Ra) düşürür ve mikro kırılmaları önler.
RTCP (Rotational Tool Center Point) fonksiyonu 5 eksen tezgâhlarda neden zorunludur?
RTCP olmaksızın döner eksenler hareket ettiğinde takım ucu iş parçası üzerinde kayar; bu durum CAM yazılımının tezgâh kinematiğine bağımlı kod üretmesini gerektirir. RTCP, takım merkez noktasını eksen dönmelerine karşı gerçek zamanlı kompanze ederek takımın doğru temas noktasında kalmasını sağlar ve kusursuz 3B kontur hassasiyeti sunar.