CNC Divizör: 4. Eksen ve Döner Tabla Uygulamaları
20261103
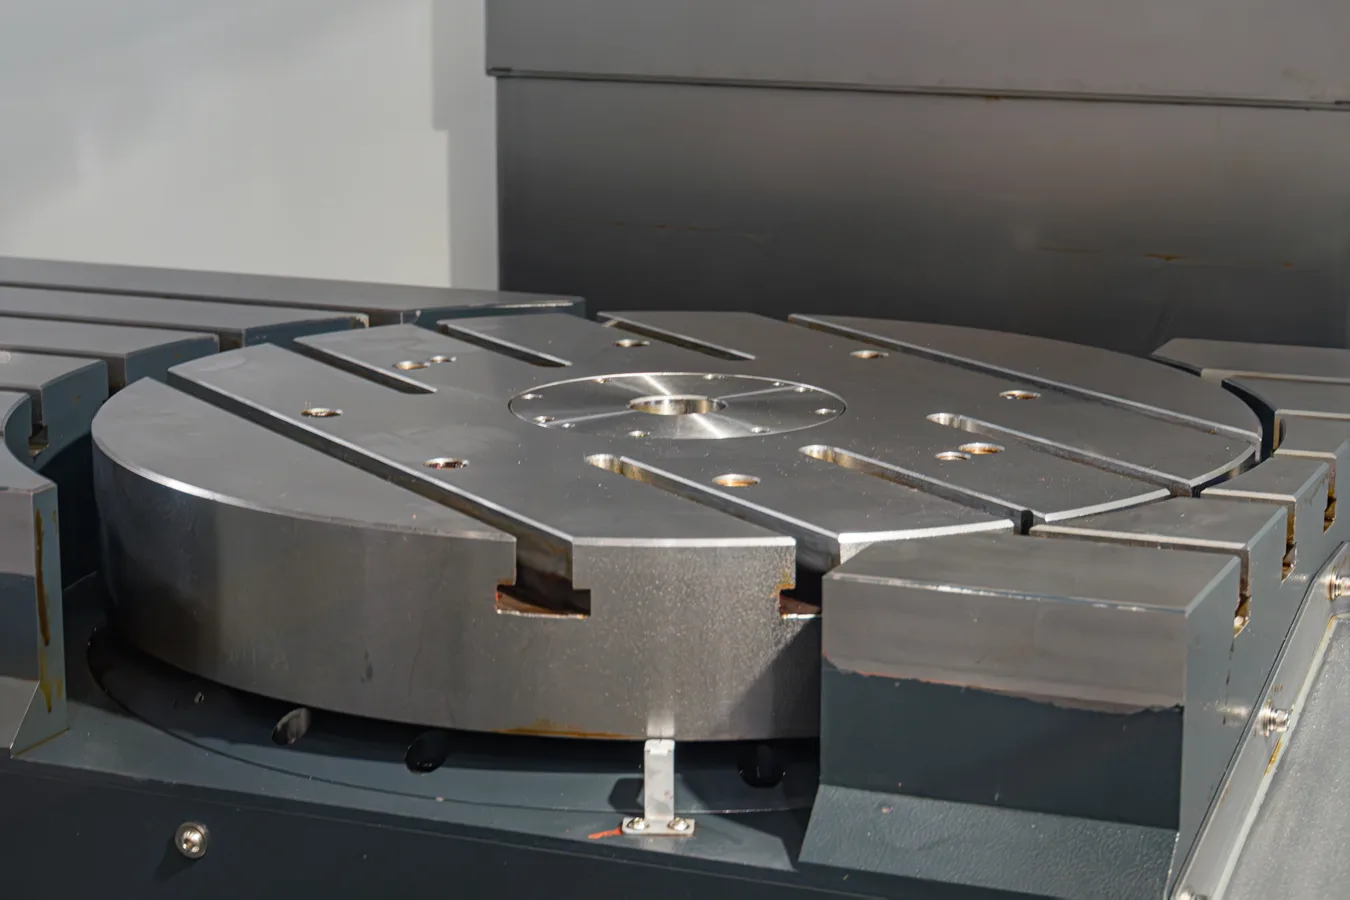
Modern talaşlı imalatta çok eksenli işleme kabiliyeti, parça bağlama sayısını minimize ederek kümülatif tolerans birikimini engellemenin birincil yoludur. 3 eksenli dikey işleme merkezlerine entegre edilen CNC divizör ve döner tabla üniteleri, iş miline dördüncü bir serbestlik derecesi kazandırır. Wiesser Precision Europe mühendislik standartlarına göre bu entegrasyon; salt bir açısal konumlandırma mekanizması değil, dinamik kesme kuvvetlerini absorbe eden rijit bir kinematik alt sistemdir. Çevresel delik delme, açılı yüzey frezeleme ve eşzamanlı helisel interpolasyon operasyonlarında hedeflenen mikron mertebesindeki geometrik hassasiyet; tahrik mekanizması, yataklama stabilitesi ve fren torkunun doğrusal uyumuna doğrudan bağlıdır.
Kinematik Sınıflandırma: İndeksleme ve Sürekli 4. Eksen Ayrımı
Divizör sistemleri temelde iki kinematik sınıfta değerlendirilir: Sabit açılı indeksleme üniteleri ve sürekli enterpolasyon yapan 4. eksen döner tablalar. İndeksleme mekanizmaları çoğunlukla Hirth kaplin kilitli sistemler olup, 1° veya 5° gibi sabit adımlarda mekanik rijitlik sunar ve yüksek torklu kaba frezelemede kullanılır. Sürekli 4. eksen ise X, Y ve Z eksenleriyle senkronize enterpolasyon kabiliyetine sahiptir. Wiesser Precision Europe mimarisinde bu eksen, yüksek çözünürlüklü optik enkoderler ile gerçek zamanlı pozisyon geri beslemesi sağlayarak karmaşık kanatçık profilleri, spiral oluklar ve geometrik formların kesintisiz işlenmesine imkan tanır.
Tahrik Mekanizmaları: Çift Kurşun Sonsuz Vida ve Direct Drive Teknolojisi
Geleneksel döner tablalarda kullanılan çift kurşunlu (dual-lead) sonsuz vida mekanizmaları, dişli boşluğunu (backlash) minimum seviyeye indirirken yüksek tork aktarımı sağlar. Aşınmaya bağlı boşluk kompanzasyonu, vidanın eksenel kaydırılmasıyla mekanik olarak ayarlanabilir. Buna karşın, doğrudan tahrikli (Direct Drive) tork motorlu döner tablalar; mekanik aktarma organlarını elimine ederek sıfır boşluk ve yüksek açısal ivmelenme sunar. Yüksek hızlı finiş operasyonlarında ve sürekli 5 eksene evrilen simültane geçişlerde tork motorlar, Wiesser Precision Europe çözümlerinde dinamik tepki hızı ve minimum sürtünme kaybı nedeniyle kritik bir mühendislik standardıdır.
Çevresel Delik ve Açılı Yüzeylerde Pozisyonlama Hassasiyeti
Silindirik veya prizmatik parçalarda çevresel radyal delik delme ve bileşik açılı yüzey işleme prosesleri, döner tablanın eksenel ve radyal salgısına (runout) doğrudan bağımlıdır. Birim açıdaki sapma, dönme merkezinden uzaklaştıkça parça çapına paralel olarak doğrusal pozisyon hatasını büyütür. Örneğin, 200 mm yarıçapta 10 yay saniyelik bir açısal hata, yüzeyde yaklaşık 10 mikronluk konum kaymasına yol açar. Wiesser Precision Europe döner tablaları, çapraz masuralı rulman yataklamasıyla hem yüksek radyal yükleri karşılar hem de salgıyı 2 mikron sınırında tutarak çevresel desenlerde geometrik tutarlılık sağlar.
Hidrolik ve Pnömatik Frenleme Dinamikleri ile Rijitlik
Açılı yüzeylerin kaba talaş kaldırma operasyonlarında, kesme kuvvetlerinin oluşturduğu teğetsel tork, döner tablanın tahrik mekanizmasına doğrudan yük bindirir. Tahrik dişlisini korumak ve mikrometre düzeyindeki açısal konumu sabitlemek için hidrolik veya pnömatik frenleme sistemleri devreye girer. Yüksek kesme yükleri altında hidrolik disk fren mekanizmaları 1500 ila 4000 Nm arasında tutma torku üreterek eksenin mikro kaymasını engeller. Düşük ve orta yüklerde pnömatik frenler tercih edilse de ağır kaba operasyonlarda hidrolik sıkma, dinamik rijitliğin korunması ve takım ömrünün optimize edilmesi için zorunludur.
Eksen Hizalama, Salgı (Runout) ve Geometrik Kalibrasyon
4. eksen entegrasyonunda temel önkoşul, döner tabla dönme ekseninin makine koordinat sisteminin ana eksenlerine mutlak paralelliğidir. Komparatör saati ve test barı kullanılarak yapılan statik kontrollerde, tablanın eksenel ve radyal salgısı maksimum 0.005 mm içinde sınırlandırılmalıdır. Ters boşluk (backlash) kompanzasyonu, CNC kontrol ünitesinde çift yönlü pitch-error kalibrasyonu yapılarak optimize edilir. Karşı punta entegrasyonu durumunda merkezleme pimi ile döner tabla ayna ekseni arasındaki eşmerkezlilik hatası giderilmezse parçada koniklik ve takımda erken kırılmalar kaçınılmaz hale gelir.
CAM Entegrasyonu, Post-Processor ve Kinematik Sıfırlama
Bir döner tablanın performans potansiyeli, CAM yazılımı ve CNC kontrol ünitesi arasındaki post-processor uyumu ile açığa çıkar. Çevresel işlemede takım ekseni ile parça dönme ekseninin dinamik ilişkisi, doğru kinematik parametreler ve yönlendirilmiş koordinat düzlemleri ile modellenmelidir. Wiesser Precision Europe sistemlerinde parça sıfırının eksen dönme merkezine göre hassas ölçümü, prob döngüleri ile otomatikleştirilir. Yanlış tanımlanmış bir dönme merkezi ofseti, açılı düzlemlerde derinlik ve paralellik hatalarına sebep olarak parçanın doğrudan tolerans dışına çıkmasına yol açar.
Sıkça sorulan sorular
CNC divizör ile 4. eksen döner tabla arasındaki temel teknik fark nedir?
Divizörler çoğunlukla parçayı belirli sabit açılara (indeksleme) getirip kilitlemek için kullanılırken, 4. eksen döner tablalar CNC kontrol ünitesinin diğer eksenleriyle senkronize enterpolasyon yapabilir. Bu durum, 4. eksenin helisel kanal açma ve sürekli kontur işleme gibi simültane operasyonları gerçekleştirmesine olanak tanır.
Çevresel delik delme operasyonlarında karşı punta (tailstock) kullanımı ne zaman zorunludur?
İş parçası boy/çap oranı (L/D) 3'ü aştığında veya kesme kuvvetlerinin oluşturduğu bükülme momenti tablanın radyal rijitliğini zorladığında karşı punta kullanımı şarttır. Karşı punta, serbest uçtaki esnemeyi ve titreşimi sönümleyerek delik eksen kaçıklıklarını engeller ve yüzey kalitesini korur.
Döner tablalarda ters boşluk (backlash) kompanzasyonu nasıl minimize edilir?
Mekanik olarak çift kurşunlu sonsuz vida sistemlerinde eksenel ayar vidalarıyla dişli boşluğu sıfırlanabilir. Kontrol ünitesi tarafında ise lazer interferometre ölçümleriyle yön değiştirme boşluk değerleri CNC kompanzasyon tablosuna girilir. Kesin çözüm için ise doğrudan tahrikli (Direct Drive) tork motorlu tablalar tercih edilir.