CNC İşleme Merkezi (CNC Freze) Nedir?
20261103
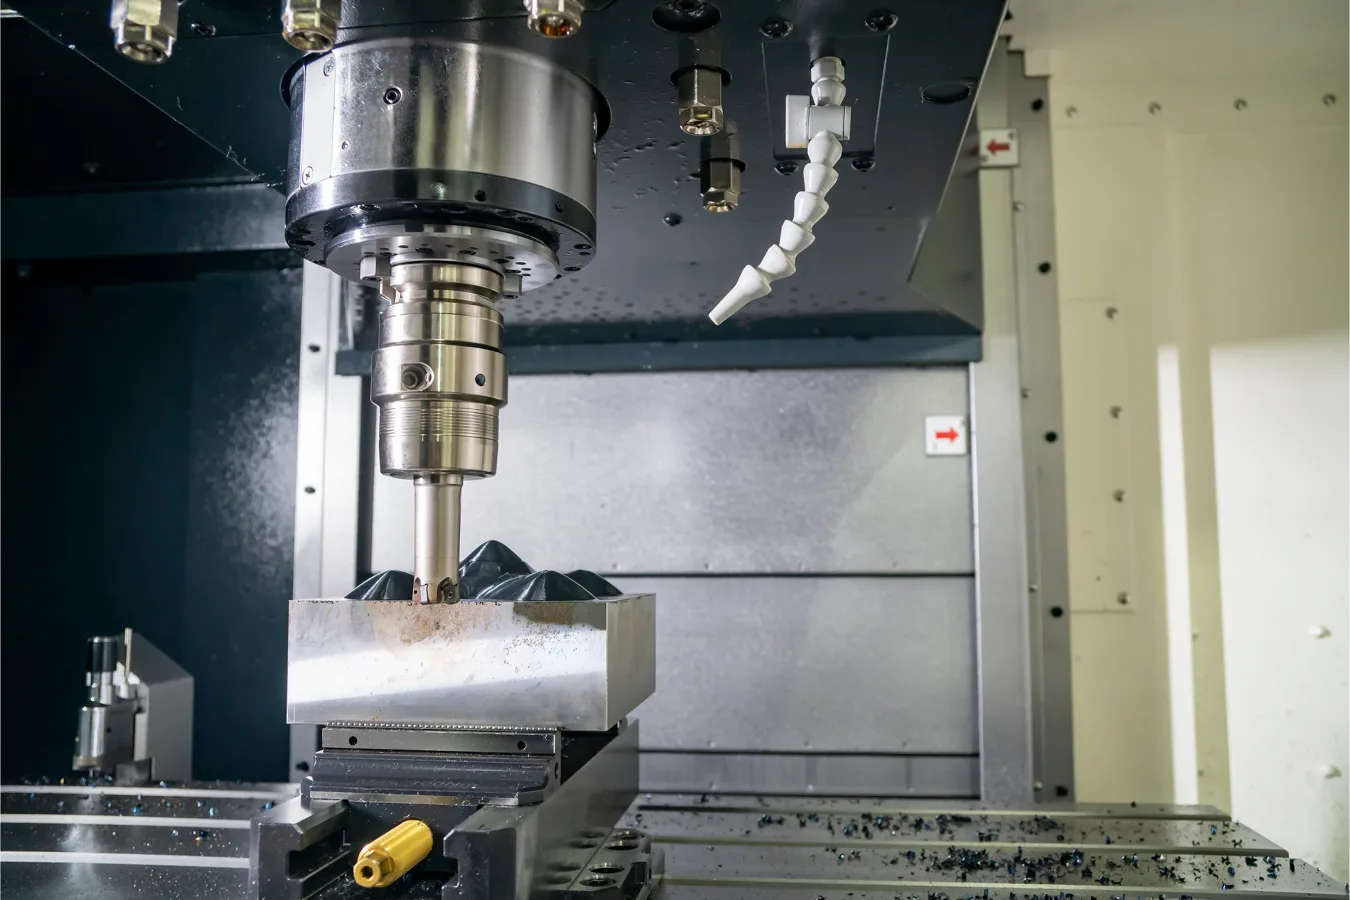
CNC işleme merkezleri, talaşlı imalat metodolojisinde rijitlik, dinamik ivmelenme ve tekrarlanabilir mikron hassasiyetini tek bir kapalı çevrim sistemde birleştiren çok eksenli takım tezgahlarıdır. Konvansiyonel frezeleme operasyonlarının aksine, gelişmiş servo sürücüler, lineer cetveller ve yüksek frekanslı elektro-spindle üniteleri ile donatılmış bu sistemler; prizmatik parçaların frezeleme, delme, raybalama ve kılavuz çekme proseslerini tek bağlamada tamamlar. Wiesser Precision Europe mühendislik standartlarında tasarlanan bir işleme merkezi; gövde rezonans sönümlemesi, termal simetri ve sonlu elemanlar analiziyle (FEA) optimize edilmiş döküm yapısıyla, zorlu alaşımlarda dahi yüzey kalitesini ve boyutsal kararlılığı garanti altına alır.
Kinematik Mimari ve Kartezyen Eksen Koordinasyonu
Bir CNC işleme merkezinin temel mekanik omurgasını ortogonal X, Y ve Z kartezyen eksenleri oluşturur. Yüksek ön yüklemeli lineer masuralı kızaklar ve taşlanmış bilyalı vidalar, eksenel hareketlerde yüksek rijitlik ve minimum sürtünme katsayısı sağlar. Eksen tahrikinde doğrudan akuple tork motorları veya fırçasız AC servo motorlar kullanılarak boşluksuz (backlash-free) güç aktarımı elde edilir. 4. ve 5. eksenlerin entegrasyonu (A, B veya C döner tablaları), parçanın uzaysal oryantasyonunu optimize ederek serbest formlu yüzeylerin simultane işlenmesine olanak tanır. Çift enkoderli kapalı çevrim geri besleme mimarisi, pozisyonlama ve tekrarlanabilirlik sapmalarını 2 mikron sınırının altına indirir.
Spindle Dinamikleri: Tork Eğrileri ve Rulman Yataklama
İş mili (spindle), kesme kuvvetlerinin doğrudan karşılandığı ve talaş hacminin belirlendiği kritik organdır. Doğrudan tahrikli (inline) veya entegre motorlu (built-in elektro-spindle) tasarımlar, yüksek devirlerde balans kaynaklı vibrasyonu minimize eder. Ağır kaba talaş operasyonlarında düşük devirde yüksek tork üreten sargı konfigürasyonları tercih edilirken, kalıpçılık ve mikro frezelemede 24.000 RPM üzeri seramik (hibrit) rulmanlı üniteler devreye girer. Rulman ön yükünün dinamik hidrolik kontrolü, devir aralığı boyunca mil rijitliğini muhafaza eder. Spindle içi takım tutucu koniklerinde HSK-A veya BBT (çift temaslı yüzey) kullanımı, radyal salgıyı engeller.
Dikey İşleme Merkezleri (VMC): Yapısal Mukavemet ve Dinamikler
Dikey işleme merkezlerinde (VMC) spindle ekseni Z yönünde düşey olarak konumlandırılır. Bu mimari, genellikle C-tipi kolon veya portal (gantry) köprü konstrüksiyonuyla imal edilir. VMC'ler, plaka tipi sac-kalıp blokları ve tek yüzey ağırlıklı prizmatik komponentlerin işlenmesinde kinematik erişim kolaylığı ve rijit bağlama avantajı sunar. Ağırlık merkezinin yere yakın olması dinamik sarsıntıları sınırlar. Bununla birlikte, derin kavitelerde yerçekimi kaynaklı talaş birikimi meydana gelebileceğinden, takım içi yüksek basınçlı soğutma sıvısı (minimum 20-70 bar TSC) uygulanarak kesici ucun termal şoktan korunması ve talaş tahliyesinin kesintisiz sürdürülmesi sağlanır.
Yatay İşleme Merkezleri (HMC): Talaş Tahliyesi ve Tombstone Verimliliği
Yatay işleme merkezleri (HMC), yatay düzlemde çalışan spindle ekseni ve standart B ekseni döner tablası ile karakterizedir. HMC konseptinin en büyük mekanik üstünlüğü, yerçekimi yardımıyla talaşın kesme bölgesinden kendiliğinden düşmesidir; bu durum takım ömrünü uzatır ve yeniden kesmeyi önler. Palet değiştirici (APC) sistemleriyle donatılan HMC'ler, talaş kaldırma sırasında harici istasyonda parça bağlama imkanı vererek duruş sürelerini radikal biçimde azaltır. Tombstone (kütük fikstür) kullanımı, tek bağlamada 4 veya daha fazla yüzeyin işlenmesini sağlayarak otomotiv, hidrolik blok ve seri imalat hatlarında çevrim verimini maksimize eder.
Otomatik Takım Değiştirme (ATC) ve Termal Kararlılık
Seri imalat prosesinde takım değiştirme süresi doğrudan çevrim süresini belirler. Kam mekanizmalı çift kollu ATC sistemleri, takımdan takıma (tool-to-tool) geçişi 1.5 saniyenin altına düşürür. Zincir veya tambur tipi magazinlerde takım koniği basınçlı hava ile temizlenerek salgı oluşumu önlenir. Eş zamanlı olarak, talaşlı imalat sırasında ortaya çıkan ısının yapısal deformasyona yol açmaması için gövde içi soğutma kanalları, bilyalı vida çekirdek soğutması ve simetrik döküm geometrisi uygulanır. Wiesser tezgah mimarisinde sensör tabanlı gerçek zamanlı termal kompanzasyon algoritmaları, ortam sıcaklığı dalgalansa dahi Z ekseni kaymasını sıfırlar.
CNC Kontrol Ünitesi, Look-Ahead ve Enterpolasyon Algoritmaları
Modern işleme merkezlerinin hesaplama kapasitesi, nano-enterpolasyon ve gelişmiş Look-Ahead (ileri okuma) blok işleme hızına dayanır. Kalıp yüzeyleri gibi yüksek segmentli CAM kodlarında, kesici takımın yörüngeden sapmaması için eksen ivmelenme ve yavaşlama profilleri (jerk kontrolü) milisaniyeler içinde optimize edilir. Dijital sürücülerle fiber-optik haberleşen kontrol üniteleri, kesme kuvvetini sürekli izleyerek takım aşınmasını tespit eder (adaptif feed kontrolü). Bu mekatronik bütünlük; mikro-geometrik form toleranslarının, kusursuz hatve doğruluğunun ve yüksek hızda talaş kaldırma (HSM) koşullarında yüzey pürüzlülük değerlerinin (Ra < 0.2 µm) korunmasını güvenceye alır.
Sıkça sorulan sorular
VMC ile HMC seçiminde belirleyici proses parametreleri nelerdir?
Hacimli parça üretimi, çok yüzeyli karmaşık geometriler ve yüksek talaş debisi gerektiren seri imalatlarda HMC; rijitlik, otomatik paletleme ve doğal talaş tahliyesi avantajıyla öne çıkar. Düşük hacimli kalıpçılık, plaka tipi tek bağlamalı işler ve alan kısıtı bulunan atölyelerde ise ilk yatırım maliyeti düşük olan VMC tercih edilir.
Built-in elektro-spindle ile doğrudan akuple (inline) spindle arasındaki teknik fark nedir?
Inline spindle harici motorun kaplinle mile bağlanmasıyla çalışır; bakımı kolaydır ve yüksek tork iletiminde başarılıdır. Built-in spindle mimarisinde ise motor rotoru ve statoru doğrudan iş milinin içine entegre edilmiştir. Aktarma organı bulunmadığından sıfır titreşim, üstün dinamik ivmelenme ve 15.000-40.000 RPM gibi yüksek devirlere ulaşılabilir.
Lineer cetvel (optik cetvel) kullanımı işleme hassasiyetini nasıl garanti eder?
Döner enkoderler motor şaftındaki dönüşü ölçerken, vidalı milin termal genleşmesi veya mekanik boşluklar pozisyon hatası yaratabilir. Tam kapalı çevrim çalışan optik lineer cetveller ise doğrudan tezgah tablasının mutlak lineer pozisyonunu okur. Isıl ve mekanik sapmalar kontrol ünitesince anlık düzeltilerek mikron mertebesinde konumlama doğruluğu sağlanır.