CNC Kesici Takım Seçimi: Takım Ömrünü Uzatan Parametreler
20261103
Talaşlı imalatta birim parça maliyeti, proses kararlılığı ve yüzey bütünlüğü doğrudan kesici takım dinamiğine bağlıdır. Modern CNC frezeleme ve tornalama operasyonlarında takım aşınması tesadüfi bir olgu değil; termomekanik yüklerin, mikroyapısal etkileşimlerin ve kinematik değişkenlerin doğrudan bir fonksiyonudur. Yanlış takım seçimi ve ampirik parametre belirleme, sadece takım ömrünü kısaltmakla kalmaz; iş mili yük dengesini bozar ve boyutsal tolerans kayıplarına yol açar. Wiesser Precision Europe mühendislik prensipleri doğrultusunda hazırlanan bu makale; kesici takım geometrisi, substrat-kaplama uyumu ve kesme rejimlerinin optimize edilmesi yoluyla Taylor takım ömrü denklemindeki limitleri nasıl zorlayabileceğinizi somut verilerle ele almaktadır.
Substrat Metalurjisi ve Karbür Tane Boyutu Seçimi
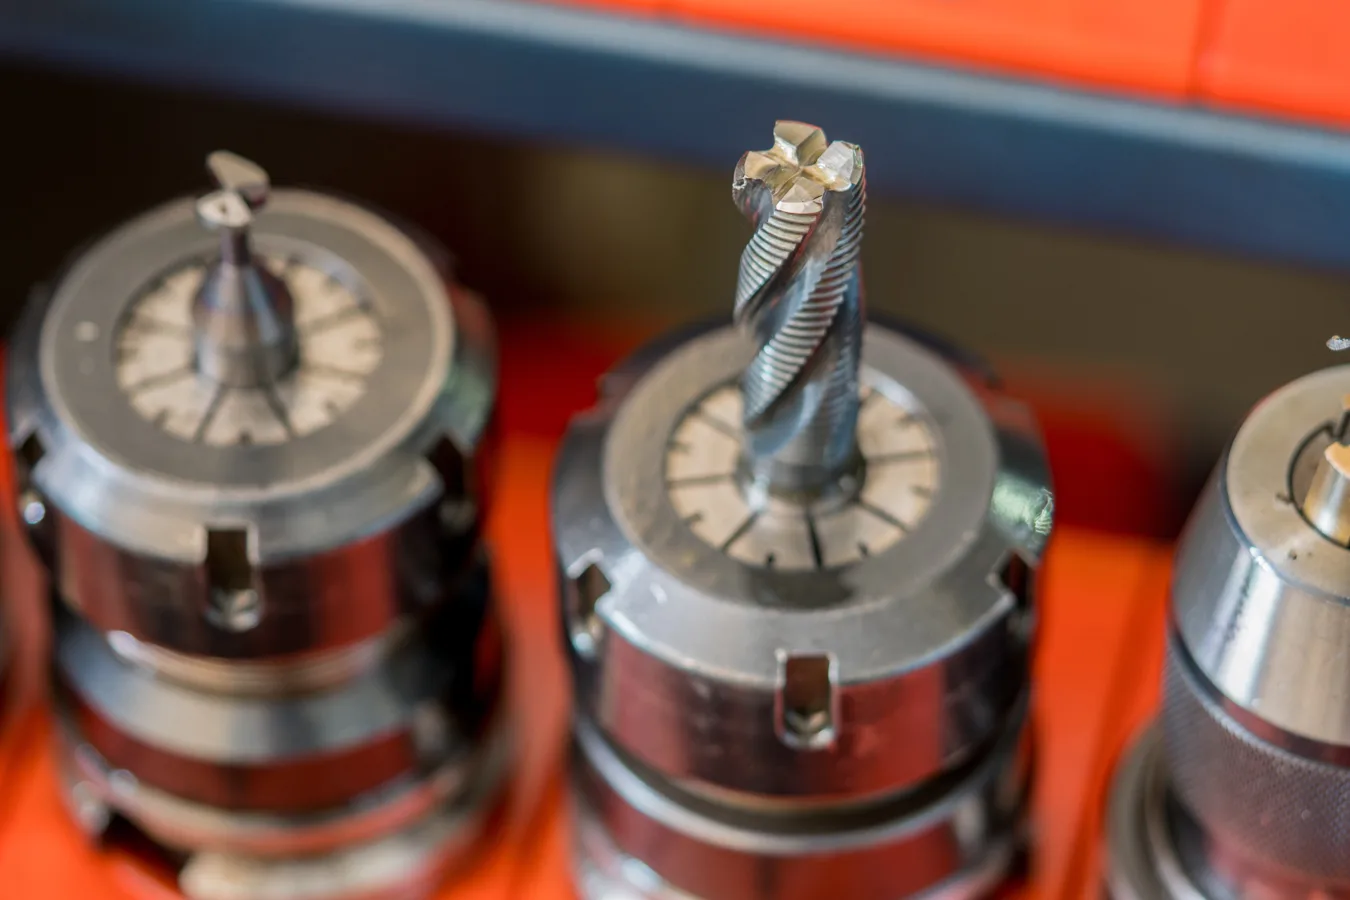
Karbür kesici takımlarda aşınma direnci ve tokluk arasındaki denge, tungsten karbür (WC) tane boyutu ve kobalt (Co) bağlayıcı matriks oranıyla tanımlanır. Ağır kaba talaş ve darbeli kesintili operasyonlarda darbe sönümleme için %10-12 Co içeren sub-mikron taneli substratlar gerekirken; sürekli kesme ve yüksek hızlı finiş işlemlerinde plastik deformasyona direnen ultra-ince taneli (<0.5 µm), %6-8 Co oranına sahip sert kaliteler seçilmelidir. Yanlış substrat seçimi, termal şok kaynaklı tarak çatlaklarına veya kesici kenarda mikro ufalanmalara (chipping) sebep olarak takımın ömrünü tamamlamadan katastrofik kırılmayla devre dışı kalmasına neden olur.
Kaplama Teknolojileri: PVD vs. CVD ve Fonksiyonel Katmanlar
Kesici kenar sıcaklığının 900°C'yi aştığı yüksek hızlı talaş kaldırmada kaplama mimarisi ömrü belirleyen birincil faktördür. CVD (Kimyasal Buhar Biriktirme) ile uygulanan çok katmanlı TiCN-Al2O3 kaplamalar, kalın yapıları ve yüksek termal bariyer özellikleriyle çelik tornalama operasyonlarında difüzyon aşınmasını engeller. Buna karşın, PVD (Fiziksel Buhar Biriktirme) nano-kompozit AlTiN veya TiSiN kaplamalar, 3-5 µm düşük kalınlıkları sayesinde keskin kenar geometrisini korur ve artık basma gerilmeleri sağlayarak paslanmaz çelik ve süperalaşımlarda adhesif aşınma ile çapak oluşumunu minimize eder.
Kesici Kenar Mikro Geometrisi ve Honlama (K-Faktörü)
Kesici ucun mikro geometrisi, talaş oluşum mekaniğini ve kenar mukavemetini doğrudan yönetir. Kesici kenar yarıçapı ile radyal ve eksenel honlama asimetrisi (K-faktörü), talaşın akış açısını ve kesme kuvveti bileşenlerini tayin eder. Negatif pah takviyesi, yüksek ilerlemeli frezelemede kenar göçmesini engellerken; sertleştirilmiş çeliklerin sert tornalanmasında K ≈ 1.5 şelale tipi asimetrik honlama, mekanik gerilimi kenardan uzağa dağıtarak krater aşınmasını erteler. Standart keskin kenarlar dinamik yük altında mikro kırılmalara yol açtığı için uygulamaya özel honlama geometrisi seçilmelidir.
Kesme Hızı (Vc) ve Taylor Takım Ömrü Optimizasyonu
Genişletilmiş Taylor takım ömrü formülü, kesme hızının takım ömrü üzerindeki üstel etkisini gösterir. Vc parametresinde yapılacak %20'lik kontrolsüz bir artış, termal yükü katlayarak takım ömrünü %50'ye varan oranda düşürebilir. İş parçasının metalurjik yapısına uygun termal denge noktası bulunmalıdır. Yetersiz kesme hızı yapışma aşınması ve talaş yığılması riskini tetiklerken; aşırı hız serbest yüzey aşınmasını ve termal çatlakları hızlandırır. Wiesser Precision Europe stratejisinde hedef, titreşimsiz kararlı kesme bölgesi içinde kalarak optimum Vc sınırını yakalamaktır.
Talaş Kalınlığı (hex) ve İlerleme Dinamiği (fz)
Frezelemede takım ömrünü optimize etmenin temel şartı, gerçek eşdeğer talaş kalınlığını (hex) sabit tutmaktır. Düşük radyal kesme derinliklerinde talaş incelmesi etkisi oluşur. Bu durumda diş başına ilerleme (fz) artırılmazsa, kesici kenar malzemeyi kesmek yerine ezerek ovalar; bu da şiddetli iş sertleşmesine ve sürtünme kaynaklı aşırı ısınmaya yol açar. Diş başına ilerlemenin honlama yarıçapından daima büyük olması sağlanmalı, talaş formunun virgül geometrisinde ideal minimumdan maksimuma geçişi hesaplanarak kesici kenara etkiyen mekanik şok sönümlenmelidir.
Soğutma ve Yağlama Stratejileri: Yüksek Basınçlı Soğutma (HPC)
Kesme bölgesindeki termal gradyanların yönetimi, serbest yüzey ve krater aşınma hızını radikal biçimde belirler. Konvansiyonel taşkın soğutma, yüksek hızlarda oluşan buhar bariyerini aşamayarak kesici uca ulaşamaz ve termal şok çatlaklarına neden olur. İçten takımlı yüksek basınçlı soğutma sistemleri (minimum 70 bar HPC), kesme sıvısını doğrudan talaş-talaş yüzeyi temas bölgesine yönlendirerek buhar tabakasını yırtar, sürtünme katsayısını düşürür ve talaşı hidrolik olarak kırar. Titanyum ve nikel bazlı süperalaşımlarda HPC kullanımı, takım aşınma hızını %40'a kadar yavaşlatır.
Sıkça sorulan sorular
Flank (serbest yüzey) aşınması kritik sınıra ulaştığında ne yapılmalıdır?
Serbest yüzey aşınma bandı (VB) genellikle 0.2-0.3 mm değerine ulaştığında takım yenilenmelidir. Bu limit aşıldığında sürtünme kuvvetleri üstel artarak yüzey pürüzlülüğünü bozar ve iş miline aşırı tork yükü bindirir. Kesme hızını (Vc) düşürmek ve aşınma direnci daha yüksek kaplama/substrat kombinasyonuna geçmek aşınma hızını stabilize eder.
Talaş incelmesi (chip thinning) durumunda kesici takım ömrü nasıl korunur?
Düşük radyal daldırma (ae) uygulandığında, talaş incelmesini kompanse etmek için diş başına ilerleme (fz) formülle artırılmalıdır. Aksi takdirde kenar materyali kesemez, ezme yaparak sürtünmeye ve aşırı termal yüke yol açar. İlerlemenin doğru kompanse edilmesi, talaşın termal enerjiyi gövdeden uzaklaştırmasını sağlayarak takım ömrünü uzatır.
Paslanmaz çelik işlemede BUE (talaş yığılması) oluşumu nasıl engellenir?
BUE, düşük kesme hızlarında iş parçasının kesici kenara soğuk kaynak yapmasıyla oluşur. Kesme hızını (Vc) artırarak temas bölgesi sıcaklığı optimize edilmeli, pozitif talaş açısına sahip keskin kenarlı ve sürtünme katsayısı düşük PVD kaplamalı takımlar seçilmelidir. Yüksek basınçlı içten soğutma da adhesif bağlanmayı kesintiye uğratır.