CNC Spindle (İş Mili) Arıza Belirtileri ve Ne Yapmalı
Son güncelleme: 4 Kasım 2026
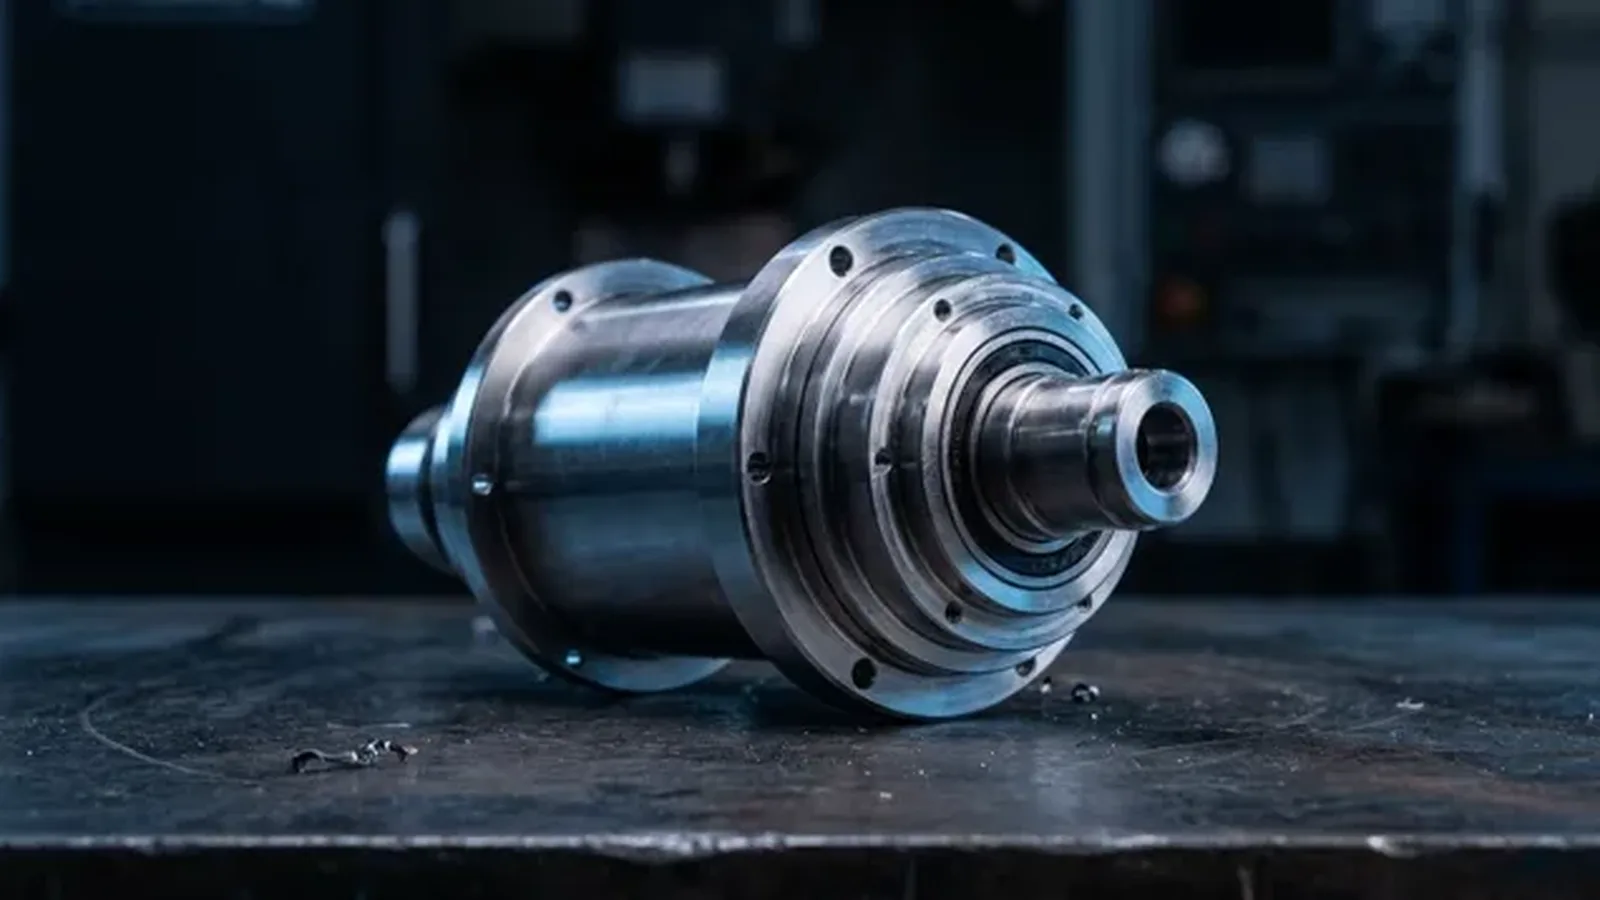
Spindle bozulunca yüzey ve ölçü bozulur, takım ömrü düşer. Önce takım ve tutucu kontrol edilir; teşhis netleşmeden mil değiştirilmez.
Erken uyarı işaretleri
Alışılmadık ses, artan titreşim, spindle ısınması, yüzeyde dalgalanma, takımın erken kırılması ve aynı programda ölçü kayması. Alarm kodu her zaman çıkmaz; operatörün “ses değişti” notu teşhisin yarısıdır.
Teşhis sırası
1) Takım ve tutucu balans/çıkıntı. 2) Pens ve konik yüzey temizlik. 3) Spindle runout ve titreşim ölçümü. 4) Rulman/şaft durumu. Muadil rulman veya yanlış preload, rijitliği bozar. Orijinal spesifikasyon şarttır.
Revizyon mü yoksa değişim mi?
Hasarın tipine, tezgâh yaşına ve yedek parça bulunurluğuna göre karar verilir. Revizyon sonrası balans ve test kesimi yapılmadan tezgâh üretime alınmamalıdır. Wiesser spindle / fenermili servisi seri numarası ve alarm/foto ile hızlanır.
Önleyici bakım
Soğutma sıvısının spindle’a kaçması, yanlış takım sıkma ve çarpma en sık nedenlerdendir. Periyodik titreşim kaydı, ani bozulmayı yakalar.
Sık sorulanlar
Spindle değişince kalibrasyon gerekir mi?
Evet. Geometri ve gerekiyorsa ballbar/lazer ile doğrulama; ardından ilk parça testi.