Simültane 5 Eksen Kinematikte Döner Eksen Dinamik Açı Doğrulaması
20261103
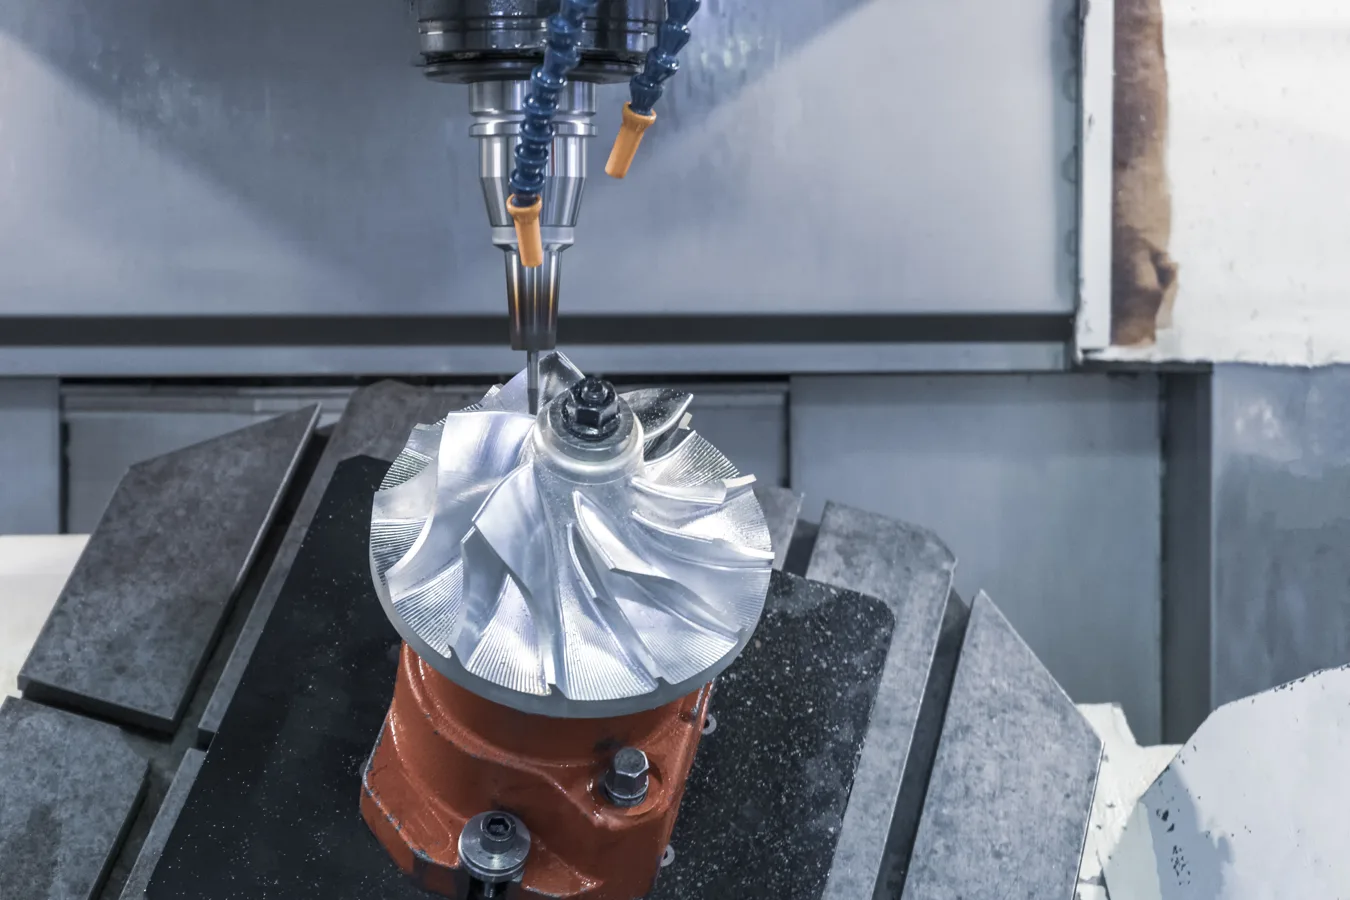
Simültane 5 eksen işlemede iş parçası geometrisinin doğruluğu, takım ucu kontrol noktasının (RTCP) uzaysal kararlılığına bağlıdır. Lineer eksenlerdeki mikron mertebesindeki sapmalar döner eksenlerin açısal hatalarıyla birleştiğinde, takım ucunda geometrik büyüme çarpanıyla yansır. Statik kalibrasyon testleri, yüksek ivmelenme ve dinamik yük altındaki eksen davranışını modellemekte yetersiz kalır. Wiesser Precision Europe kinematik mimarisinde döner eksen dinamik açı doğrulaması, serbest yüzey frezelemede profil form toleranslarını korumanın ön koşuludur. Bu makale; doğrudan tahrikli döner eksenlerdeki dinamik takip hatalarını, kinematik sapma matrislerini ve gerçek zamanlı doğrulama metotlarını mühendislik perspektifinden ele almaktadır.
RTCP Algoritmaları ve Kinematik Vektör Dönüşümü
RTCP fonksiyonu, takım ucu vektörünü iş parçası koordinat sistemine anlık olarak dönüştürür. Döner tablanın açısal sapması, takım boyu ile çarpılarak takım ucunda doğrudan teğetsel hataya dönüşür. Standart lineer kızak eksenleri kinematik zincirin ötelenmesini sağlarken, döner eksenler dönüşüm matrisinin yönelim bileşenlerini belirler. A ve C eksenlerindeki mikroradyan seviyesindeki dinamik faz kayması, eşmerkezlilik toleransını bozar. Wiesser CNC mimarisinde 1 ms çevrim süreli interpolatörler, döner eksen enkoder verilerini gerçek zamanlı işleyerek kinematik zincirdeki açısal gecikmeleri minimize eder.
Döner Eksenlerde Doğrudan Tahrik ve Enkoder Çözünürlüğü
Konvansiyonel sonsuz vida ve vidalı mil mekanizmaları, dinamik yön değiştirme çevrimlerinde boşluk ve histerezis sergiler. Wiesser Precision Europe tezgâhlarında tork motorlu doğrudan tahrik sistemleri kullanılır. Bu mekanik yapı, aktarma elemanlarının getirdiği elastik deformasyonları ve periyodik adım hatalarını ortadan kaldırır. Açısal konum geri beslemesi, eksen merkezine entegre edilmiş yüksek çözünürlüklü optik enkoderler üzerinden sağlanır. Saniyede milyonlarca pals üreten mutlak enkoder sistemleri, döner eksenin yüksek açısal ivmelenmelerde dahi nominal yörüngeden milisaniyelik sapmasını engeller. Bu durum, rijit kinematik kontrolün temelini oluşturur.
R-Test ve Çift Küre ile Dinamik Kinematik Kalibrasyon
Statik lazer interferometre ölçümleri açısal pozisyonlama doğruluğunu kanıtlasa da, çok eksenli eşzamanlı hareketin dinamiğini simüle edemez. R-Test yöntemi, spindle burnuna bağlanan temassız sensör kafası ve döner tablaya sabitlenen hassas kalibrasyon küresi ile kinematik zinciri dinamik haritalandırır. Döner eksenler nominal hızlarında dairesel interpolasyon yaparken takım merkez noktasındaki sapmalar eşzamanlı kaydedilir. Wiesser kinematik denetim döngüsünde bu veriler; eksen devrilme, radyal salgı ve eksen kaçıklığı bileşenlerini ayrıştırır. Elde edilen dinamik hata profili kontrol ünitesine kinematik kompanzasyon matrisi olarak yüklenir.
Talaşlı İmalatta Yüksek İvmelenmenin Açısal Stabiliteye Etkisi
Kalıpçılık ve havacılık parçalarında yüksek yüzey ilerlemeleri, döner eksenlerde ani açısal ivmelenme ve yüksek sarsıntı değerleri üretir. Tork motorunun akım doyumuna ulaşması veya eksen yataklama rijitliğinin yetersizliği durumunda döner eksen nominal pozisyonun gerisinde kalır. Eksen takip hatası, özellikle dik duvar geçişlerinde profil bozulmalarına neden olur. Geniş çaplı eksenel-radyal makaralı rulmanlar ve yüksek ön yükleme değerleri, Wiesser gövde mimarisinde dinamik rijitliği garanti eder. Eksen sürücülerinin ileri besleme parametreleri optimize edilerek açısal ivmelenmenin kinematik doğruluk üzerindeki sönümleme etkisi artırılır.
Kinematik Dönüşüm Merkezlerinde Termal Deformasyon Yönetimi
Simültane talaş kaldırma sırasında spindle devrinden ve döner tabla motorlarından kaynaklanan ısı, tezgâh kinematiğini bozar. Döner eksen kesişim merkezleri, termal genleşmeyle birlikte uzayda ötelenir. 10 mikronluk bir tabla merkezi kayması, 5 eksen eşzamanlı finiş operasyonunda kabul edilemez yüzey kademelerine yol açar. Wiesser Precision Europe, gövde, döner tabla ve spindle yataklarına entegre PT100 sensörleriyle yapıyı izler. Kontrol ünitesi, gerçek zamanlı termal kompanzasyon modelleri çalıştırarak kinematik merkez ofsetlerini dinamik olarak revize eder. Makine soğuk başlangıçtan tam termal dengeye kadar mikron hassasiyetini korur.
Yüzey Kalitesinde Dinamik Açı Doğrulamasının Somut Çıktıları
Havacılık türbin kanatçıkları ve optik kalıp formlarında mikron düzeyindeki açısal sapmalar belirgin dalgalanma hatası olarak belirir. Simültane operasyonlarda döner eksen dinamik açı doğrulaması yapılmış bir tezgâh, sabit talaş kalınlığı ve homojen kesme kuvveti sağlar. Takım ekseni parça yüzeyine tam teğet kalarak kesici uç geometrisinin optimum temasını korur. Wiesser tezgâhlarında yapılan test kesimleri, döner eksen dinamik kalibrasyonunun Ra 0.2 mikron altı yüzey kalitesini doğrudan güvenceye aldığını göstermektedir. Hassas dinamik doğrulama, ikincil parlatma operasyonlarını elimine ederek döngü sürelerini radikal biçimde düşürür.
Sıkça sorulan sorular
RTCP kalibrasyonu ne sıklıkla yapılmalıdır?
Hassas toleranslı parçaların işlendiği 5 eksen tezgâhlarda kinematik kalibrasyon haftalık rutinlerle veya kritik işleme çevrimlerinden önce kontrol edilmelidir. Ayrıca tezgâh çarpışmaları, mevsimsel sıcaklık değişimleri veya iş mili ve döner tabla bakımlarından sonra R-Test veya otomatik prob kalibrasyon döngüleri mutlaka yinelenmelidir.
Döner eksen dinamik açı doğrulaması ile statik lazer ölçümü arasındaki fark nedir?
Statik lazer interferometre, eksen dururken belirlenen açısal pozisyonlardaki yerleşim hatasını ölçer. Dinamik açı doğrulaması ise yüksek devir, ivmelenme ve kesme kuvveti altındayken kinematik merkez kaçıklıklarını, eksen devrilmelerini ve servo takip hatalarını takım ucu seviyesinde gerçek zamanlı olarak değerlendirir.
Doğrudan tahrikli döner tablaların kinematik doğrulamadaki avantajı nedir?
Tork motorlu doğrudan tahrik sistemleri mekanik boşluk, kayış esnemesi ve aşınma bileşenlerini ortadan kaldırır. Bu yapı, dinamik açısal ivmelenmelerde yüksek tork transferi ve mikrosaniye seviyesinde servo tepki süresi sunarak kinematik kalibrasyon matrislerinin tezgâh tarafından kusursuz şekilde uygulanmasını sağlar.