Maschinenauswahl
Werkstück und Prozess vor der Modellauswahl
Die richtige Maschine wird vor Tisch, Spindel und Achsen durch die Anzahl der Aufspannungen, das Material und die Toleranzen bestimmt.
Aufwärmen
Maße, die morgens noch stimmen, können nachmittags abweichen.
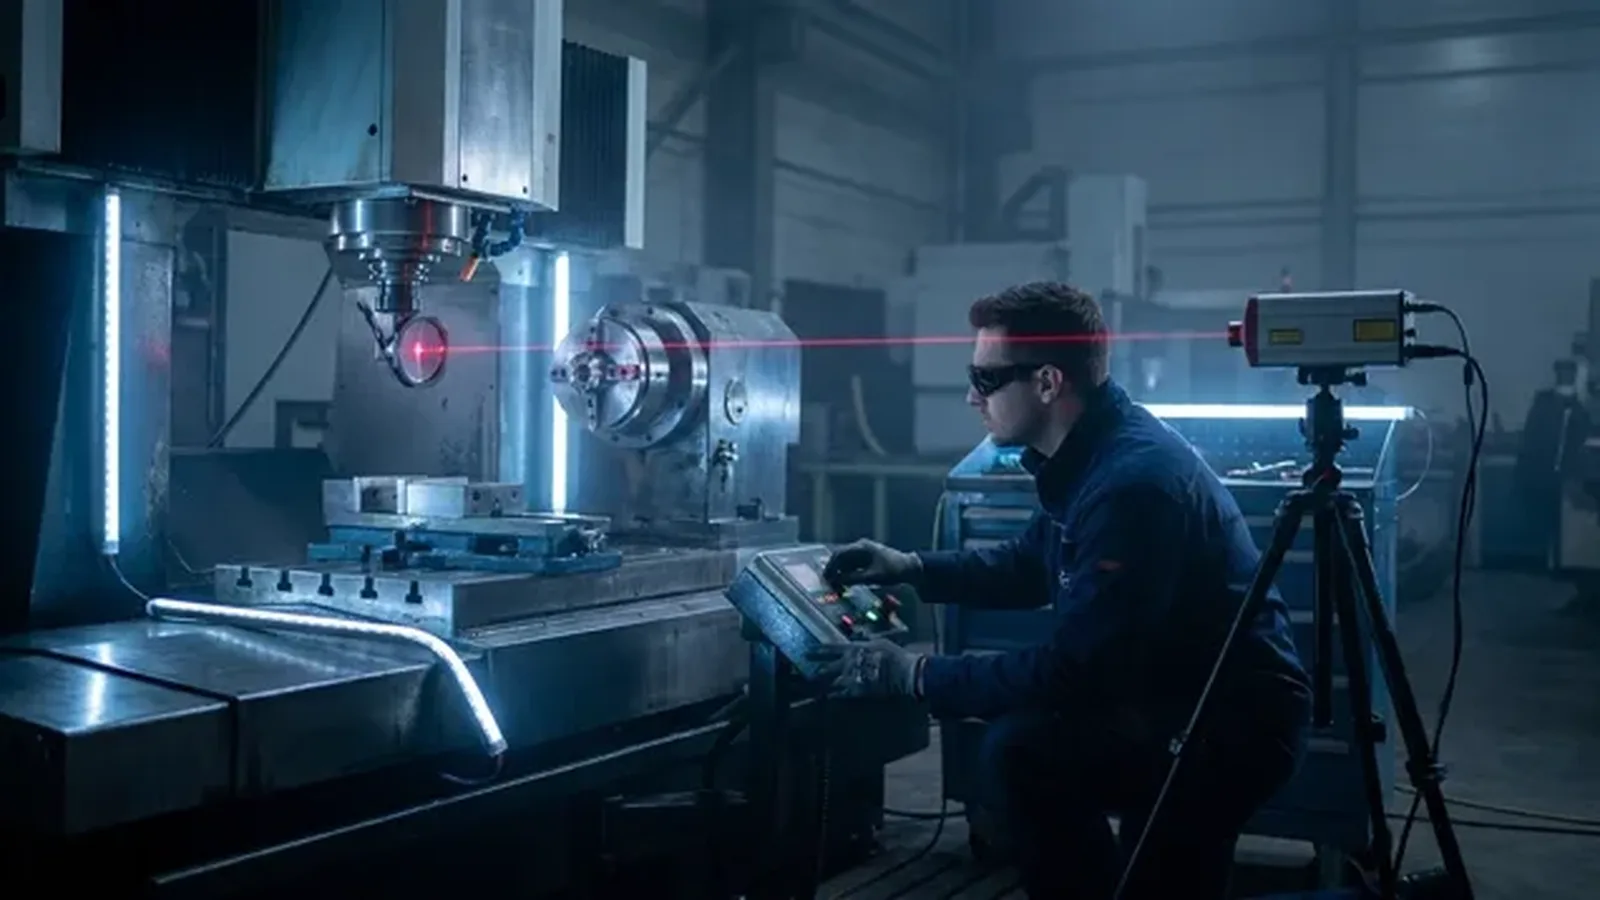
Wenn der Ballbar-Test im kalten Zustand gut ist, aber nach dem Erwärmen der Maschine abweicht, kann das Maschinengestell die thermische Ausdehnung nicht kompensieren. Ein steifes Gussgestell und gekühlte Antriebe schaffen hier Abhilfe.
Aufspannung
Jedes Umspannen ist ein neues Referenzrisiko
Ein zweites Aufspannen des Werkstücks führt zu Nullpunktverschiebung und Winkelfehlern. Bei mehrseitigen Bearbeitungen ermöglicht 5-Achs die Fertigstellung in einer einzigen Aufspannung.
Kesme
Rattern, Spanform und Oberflächengüte
Bei unzureichender Spindelsteifigkeit und Achsstabilität beginnt das Rattern, die Standzeit sinkt und die Maßhaltigkeit geht verloren. Geräusch und Spanform zeigen dies sofort.