Ballbar ve lazer
测量轴间隙和圆度偏差,并记录报告。
技术服务
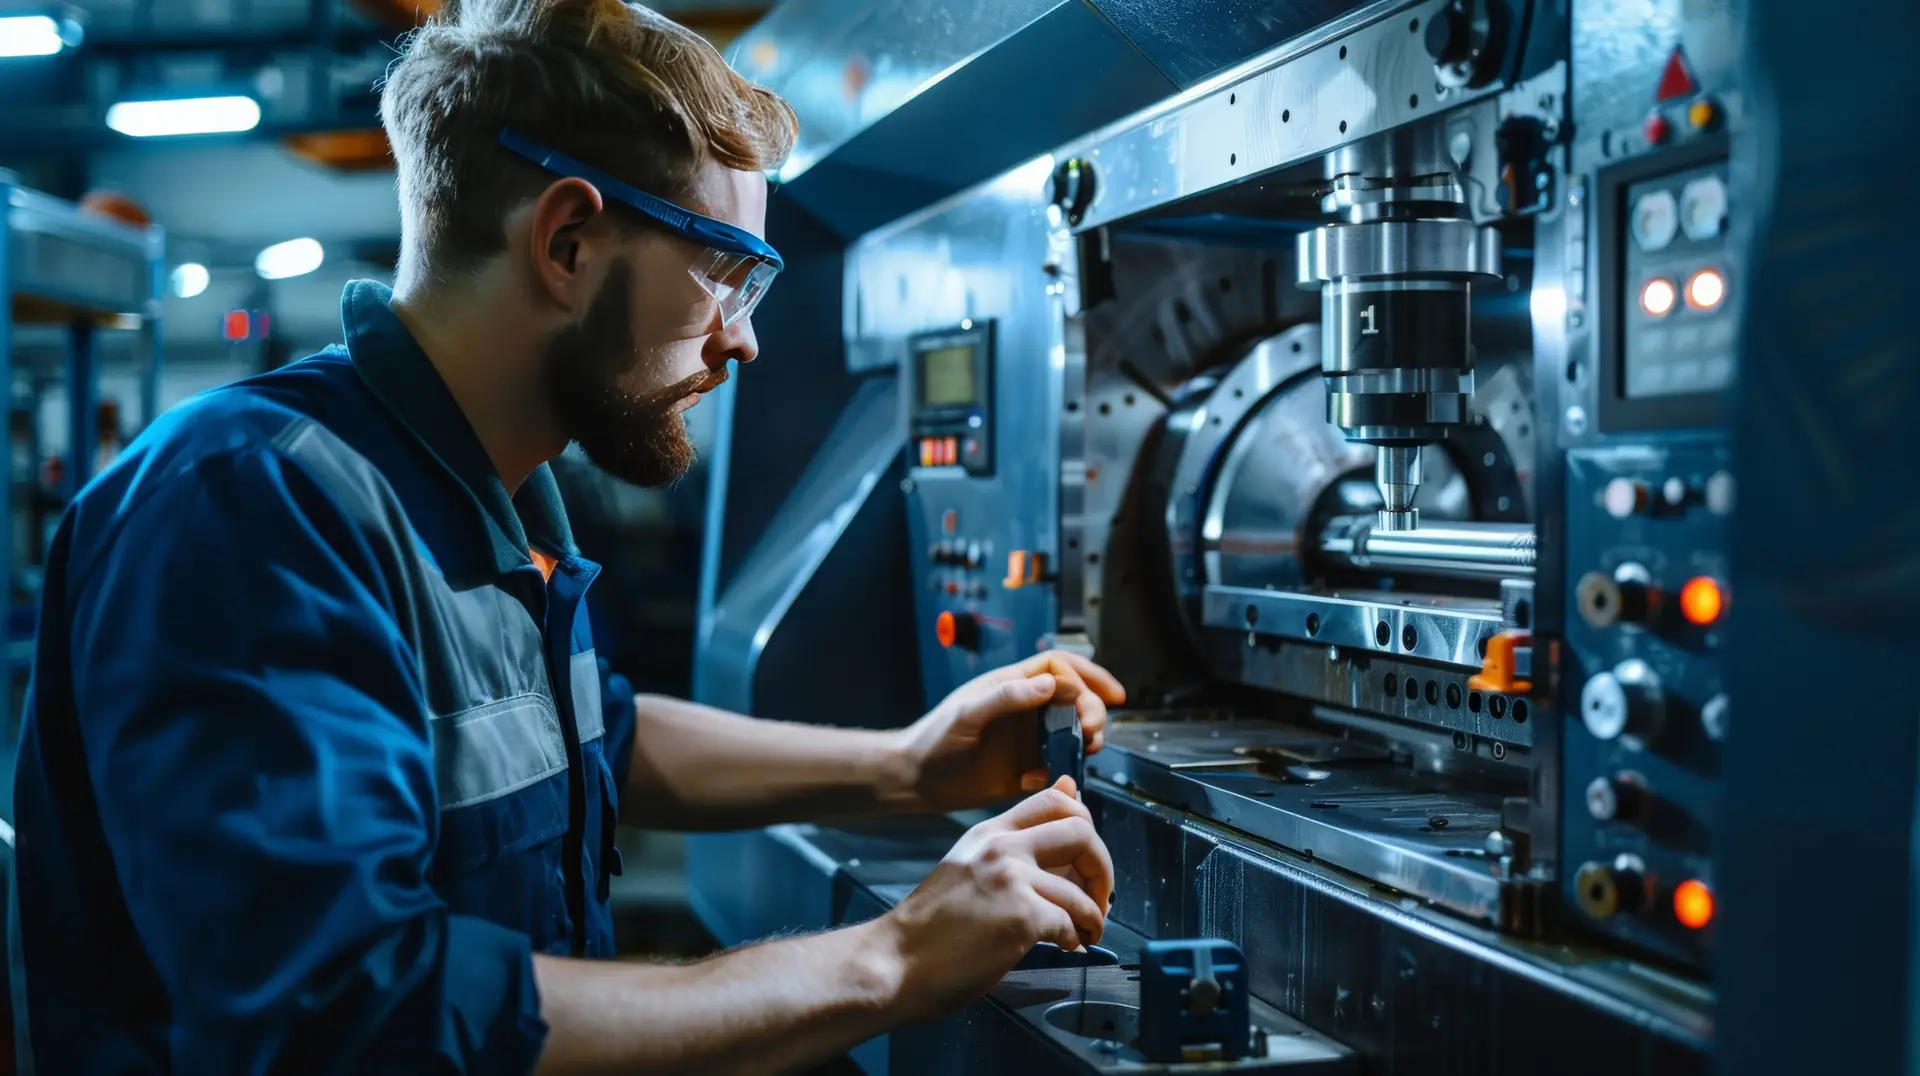
校准、主轴大修、备件、安装和 CAM 支持。发生故障时,首先查看报警代码和机床最新状态;在诊断明确之前,不会更换零件。
测量轴间隙和圆度偏差,并记录报告。
振动、噪音和跳动测量;轴承和动平衡符合制造商标准。
滚珠丝杠、编码器、刀塔、驱动器 — 使用机床零件清单中的代码。
通过 Mitsubishi、FANUC、Siemens 和 Syntec 报警信息寻找故障源。
Kapsam
故障维修、保养、安装和应用。使用原厂零件代码进行更换。
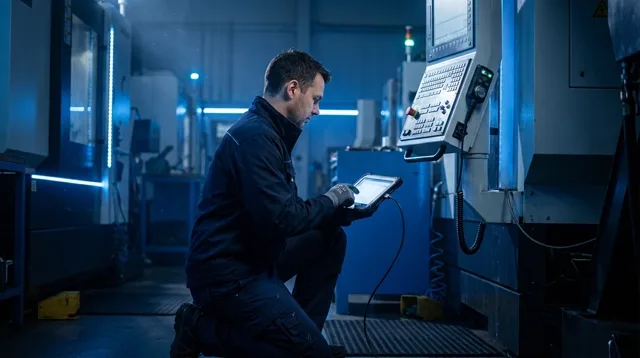
现场进行故障维修和保养。首先检查报警代码和机床最后加工的零件。仅使用原厂零件清单中的代码进行更换。
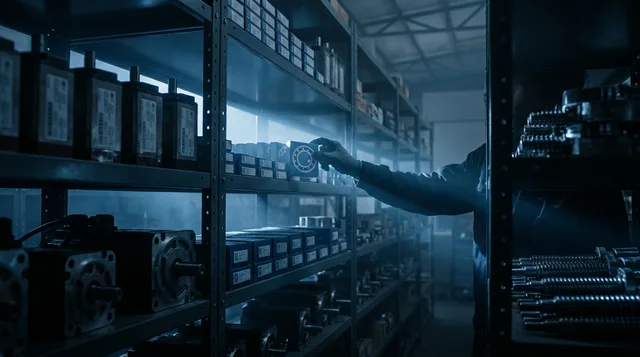
主轴、编码器、刀塔、导轨滑块、滚珠丝杠和面板元件。如果替代零件与清单中的代码匹配,则发货;如果没有代码,则需要标签照片。
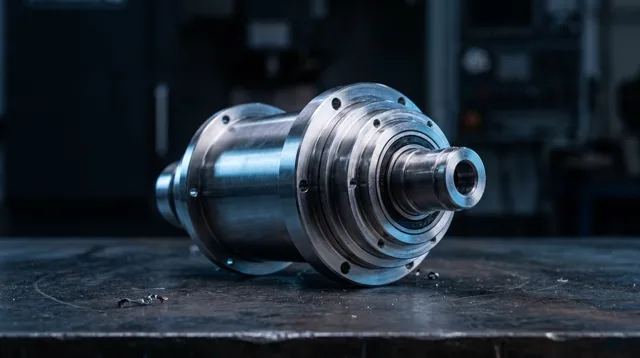
大修、轴承更换、动平衡和振动测量。如果有振动,首先检查刀具和刀柄,然后检查主轴。
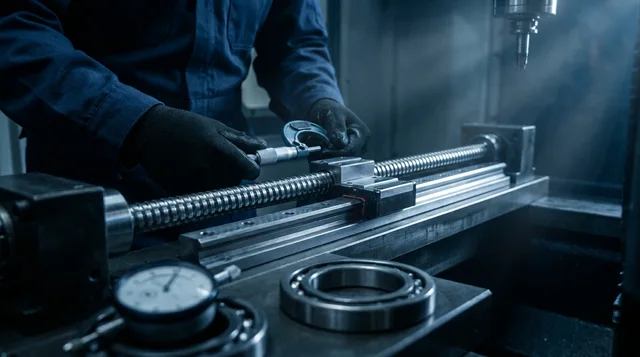
X、Y 和 Z 轴承及滚珠丝杠的维修或更换;随后进行精度检查。如果感觉到间隙,需记录具体的轴和方向。
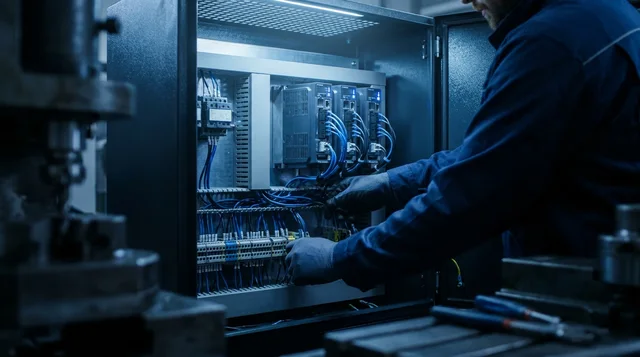
控制单元、驱动器、伺服电机和电源板。Mitsubishi、FANUC、Siemens 或 Syntec。报警屏幕的照片可加快诊断速度。
五轴中的装夹角度和刀具长度;车床中的动力刀具和 C 轴。培训在操作员自己的工件上进行。
根据手册进行每日、每周和每月的维护工作:润滑、气动、过滤器和刮屑板。协议中会注明哪台机床在哪个月份进行维护。
发货前需确认地面、电气、气动和门高要求。在同一次上门服务中完成水平调整、几何精度校准和首件加工。
服务申请表
请留下公司名称、机床型号、控制单元和故障摘要。提供序列号和报警代码可加快处理速度。
流程
请求、诊断、维修和测试 — 透明且可衡量。
 01
通过电话、WhatsApp 或表单联系。需要提供序列号、报警代码和最后加工的零件信息。
 02
根据报警和尺寸偏差分析根本原因。如果信息不全,则不会下达备件订单。
 03
使用原厂零件清单中的代码进行更换。硬件中不存在的轴不会通过软件添加。
 04
几何精度检查和首件加工。操作员可以在自己的零件上看到结果。
请提供序列号、屏幕上的报警代码以及最后加工的零件。如果出现尺寸偏差,请写明是哪个轴以及持续了多长时间。登记电话:0216 313 30 46 或通过表单提交。
时间取决于故障性质和备件库存。不保证当天响应;登记后将通过电话回复。
三菱 (Mitsubishi)、发那科 (FANUC)、西门子 (Siemens) 和新代 (Syntec)。提供报警照片比仅提供控制单元名称能更快地进行诊断。
是的。水平调整、几何精度校准和首件加工将一并完成。操作员培训将在您的零件上进行。如有需要,动力刀具、C 轴或五轴夹具将在询价中另行规划。
是的。协议中包含机床型号、序列号和维护周期。各项工作根据手册中的日/周/月度清单执行。 维护检查表.
服务热线
WhatsApp 0534 694 13 85 · Telefon 0216 313 30 46 · crm@wiesser.com