早上合格的尺寸,下午可能就会出现偏差
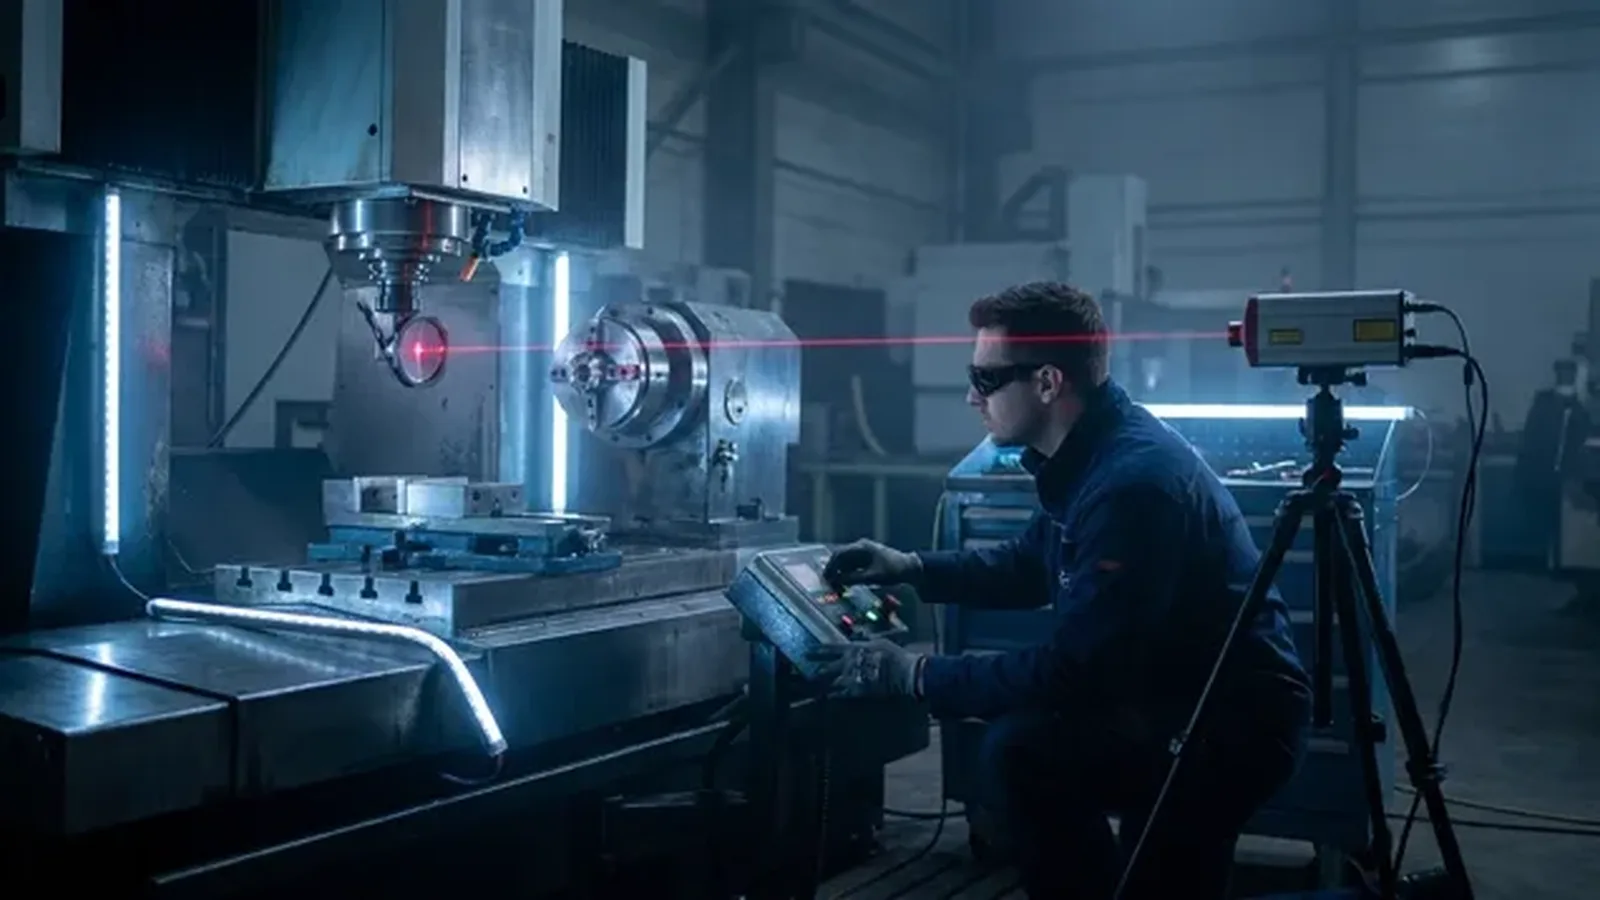
如果冷机时球杆仪检测良好,但机床预热后出现偏差,说明床身无法抵消热膨胀。高刚性铸件和冷却驱动系统在此就能发挥作用。
询价 | 铣削的艺术 —— Wiesser Precision Europe。拆卸并重新装夹工件会导致尺寸偏差。一次装夹完成加工,既能减少废品率,又能显著降低停机时间。
机床选型
正确的机床取决于装夹次数、材料和公差,其次才是工作台、主轴和轴数。
如果冷机时球杆仪检测良好,但机床预热后出现偏差,说明床身无法抵消热膨胀。高刚性铸件和冷却驱动系统在此就能发挥作用。
二次装夹会导致零点漂移和角度偏差。对于多面加工,五轴机床能够实现一次装夹完成加工。
如果主轴刚性和轴稳定性不足,就会产生振刀,刀具寿命缩短,尺寸精度下降。加工声音和切屑形状会立刻反映出这些问题。

CNC 机床
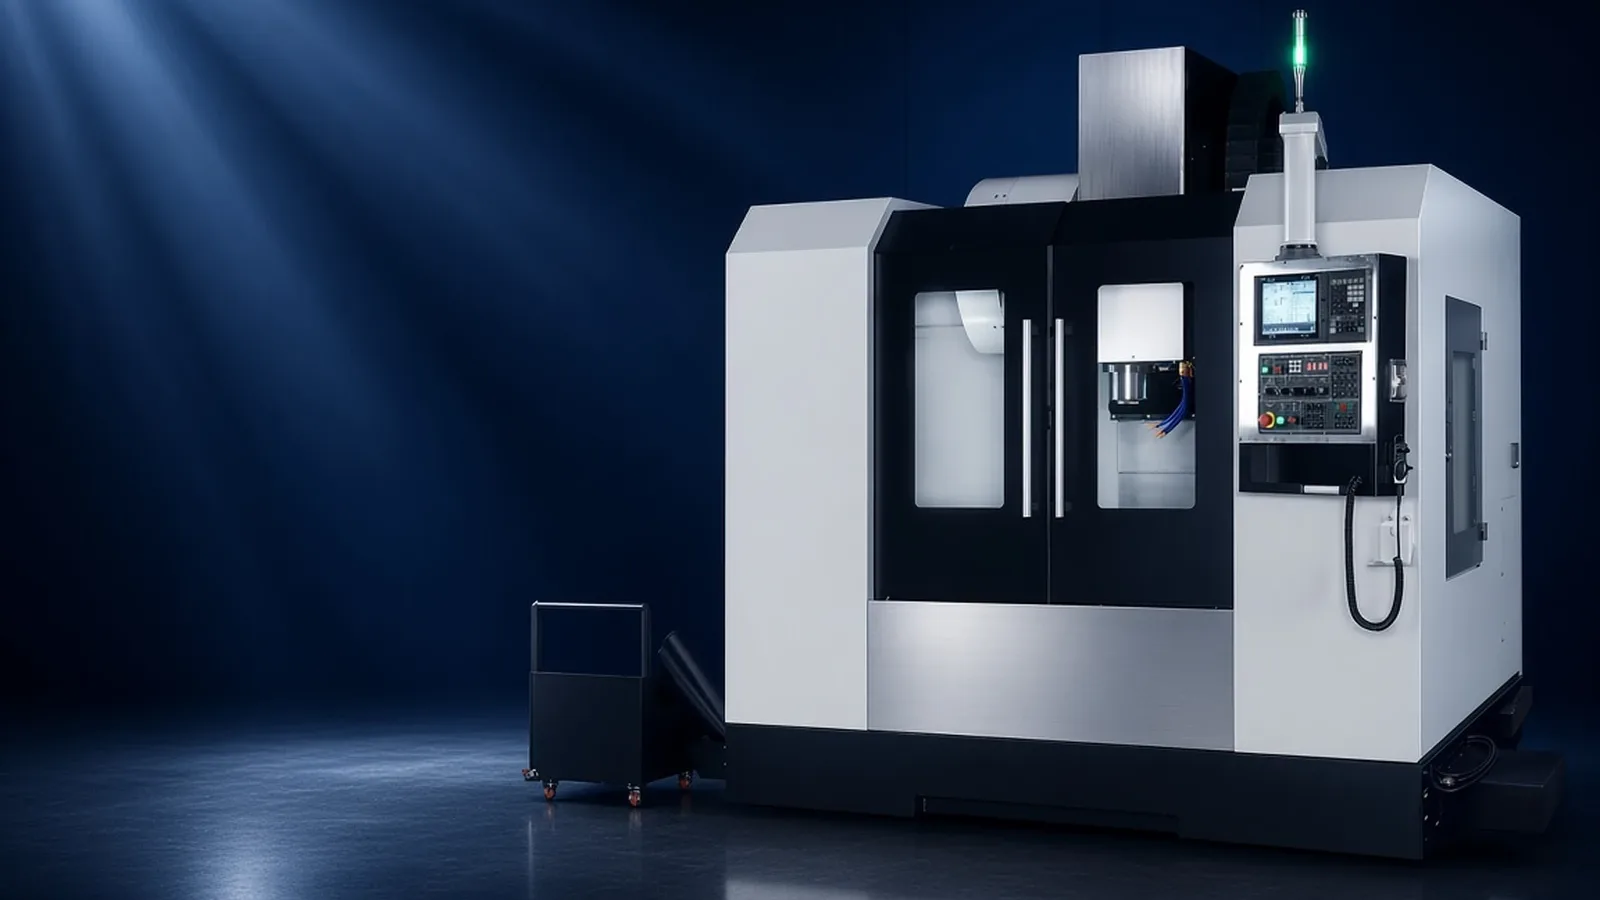
轴和法兰类选择车床;箱体类选择立式加工中心;多面体选择五轴;大型模具选择龙门式。156 种型号,8 大机床类型。

请勿对多面体工件进行拆卸和重新装夹。零点漂移是最常见的废品原因之一。
五轴机型 →
加工钛合金、镍合金和硬钢时,热量会传导至床身。如果热补偿不足,工件首尾之间就会出现尺寸偏差。
了解原因 →行业应用
在航空航天和国防领域,公差超标的零件就是废品。而在汽车和模具行业,加工周期和表面质量则更为关键。

机翼连接件、起落架、发动机支架。
查看行业应用
发动机、变速箱和制动器零件。
查看行业应用
注塑模具、冲压模具和钣金模具。
查看行业应用
严格公差、高刚性床身、硬质合金。
查看行业应用
涡轮轴、阀体。
查看行业应用
结构件,一次装夹加工。
查看行业应用推荐机型ler
根据工作台尺寸、主轴类型和装夹需求精选的旗舰机型。
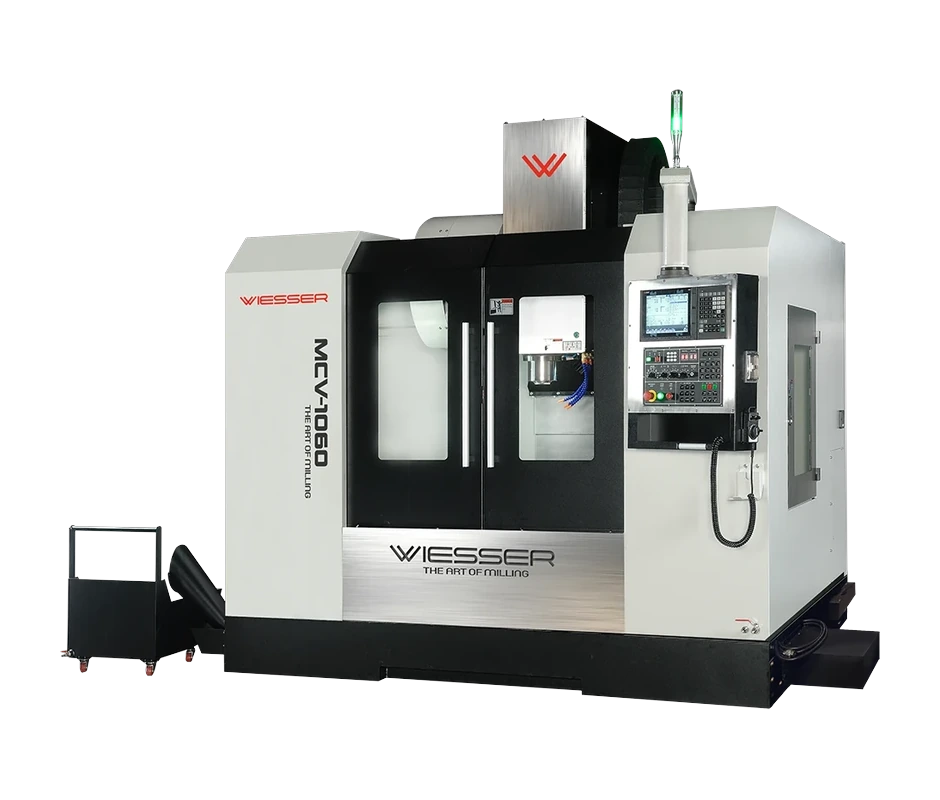
工作台 1,100 × 600 mm · 中型箱体与模具加工
技术参数 →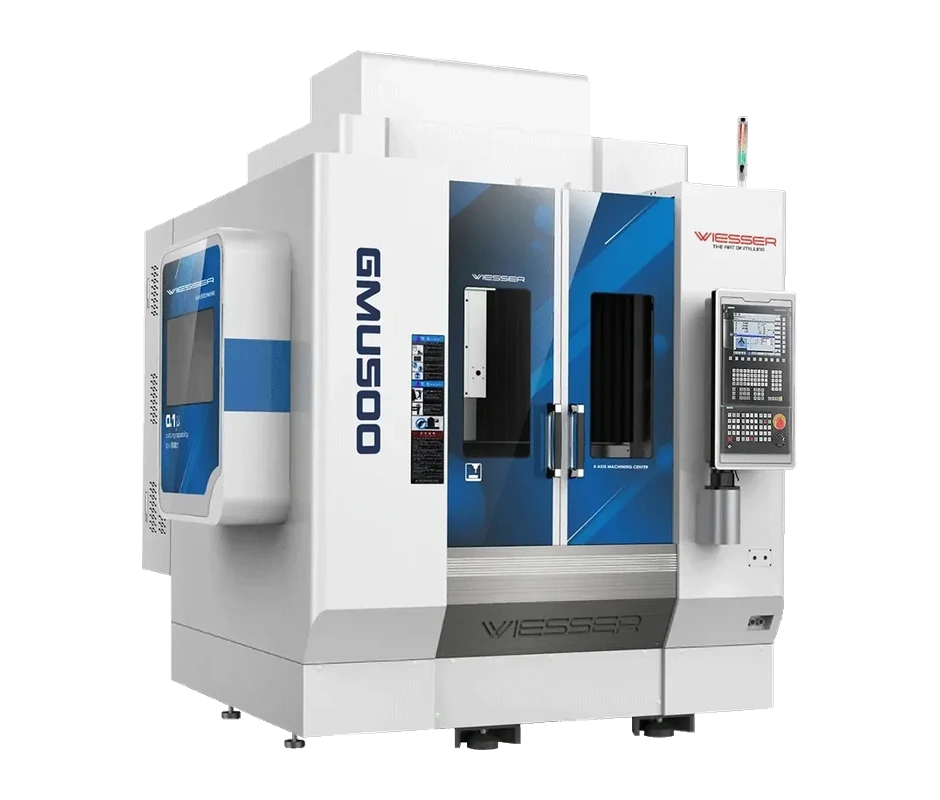
Tabla Ø500 · A/C döner eksen · 一次夹紧完成多面加工
技术参数 →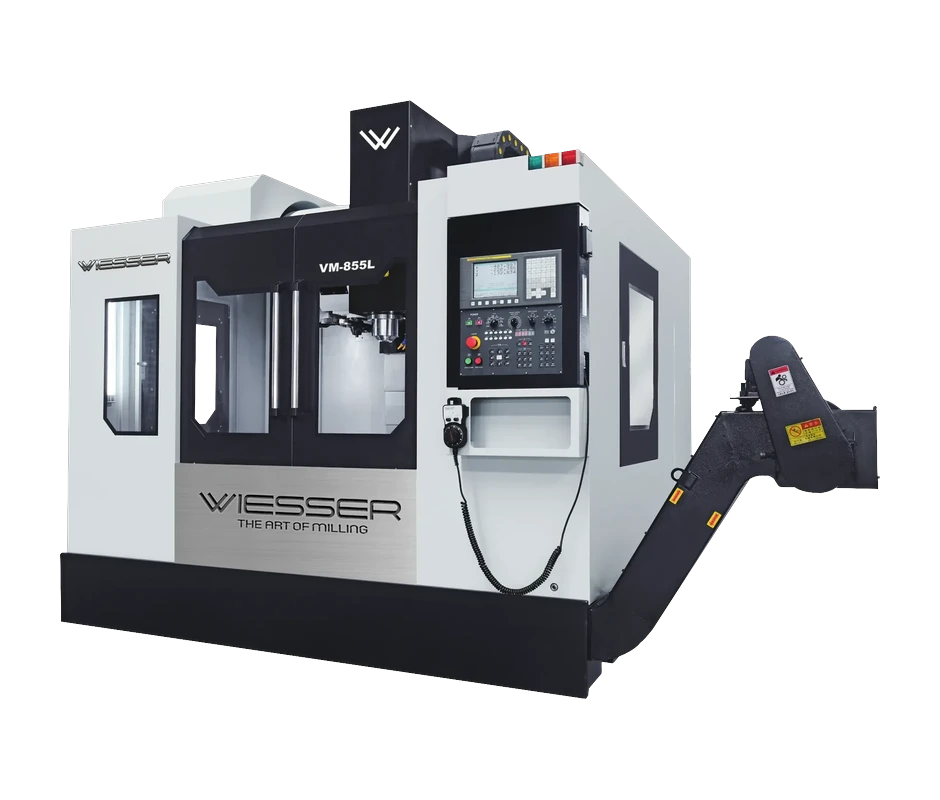
直结式主轴 · 批量棱柱类零件
技术参数 →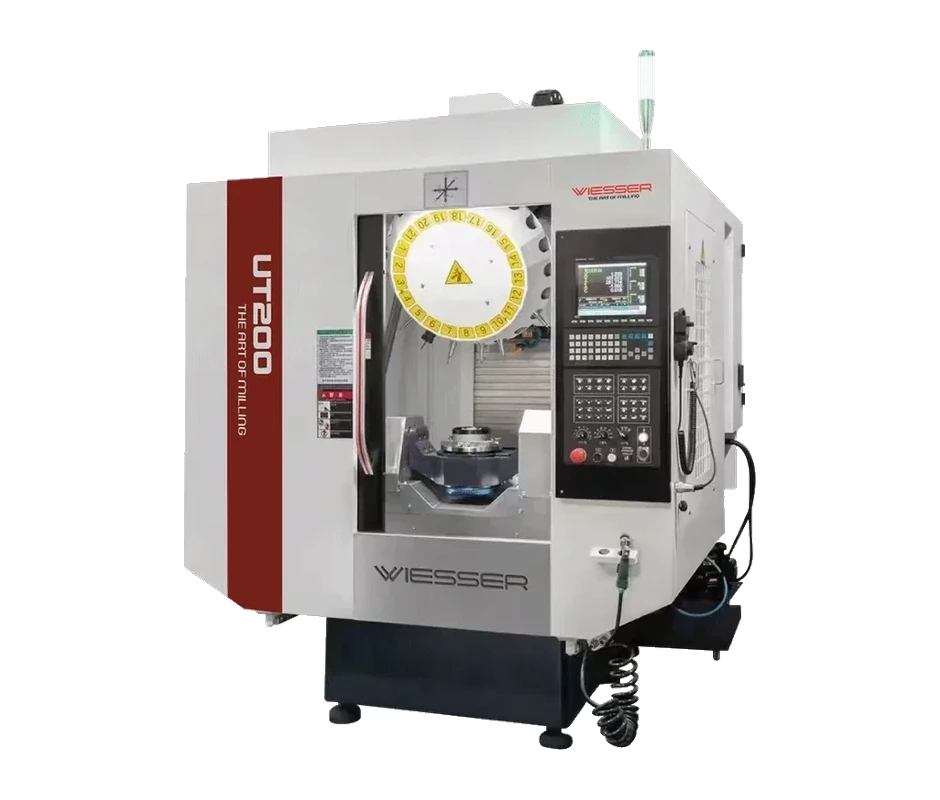
工作台 Ø260 · 20,000 rpm · 小型精密零件
技术参数 →技术服务
不仅在故障时提供帮助;我们通过校准、主轴和 CAM 支持来减少停机时间。
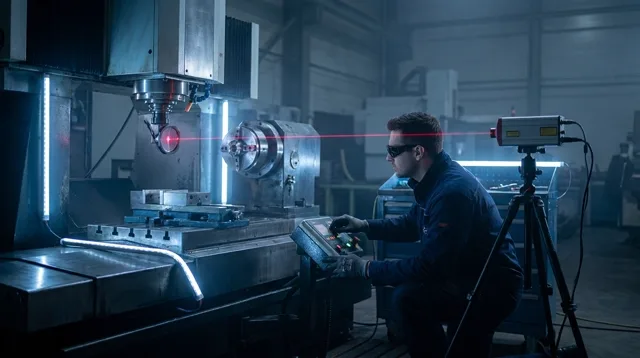 01
在产生废品前发现轴间隙和几何偏差。定期校准可防止尺寸超差。
 02
是主轴、驱动器还是编码器故障?我们通过测量找出根源;先诊断,后换件。
 03
副厂轴承或丝杠会破坏机床刚性。OEM 规格可确保标称的重复定位精度。
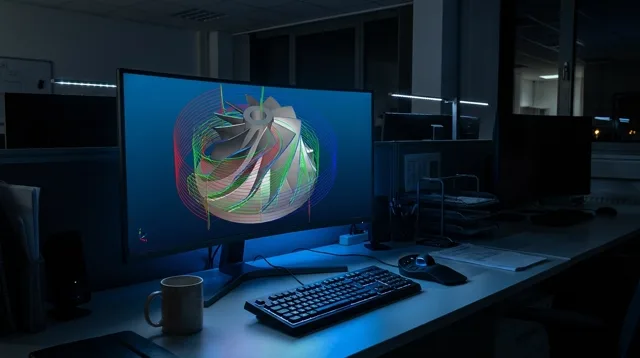 04
通过优化刀具路径和切削参数,缩短同一台机床的空运行时间。
机床选型
请选择以下类型之一;产品列表将按该条件进行筛选。
新闻资讯
CNC 车床选型、球杆仪校准、主轴故障、控制系统与 CAM — 21 篇文章,持续更新的资料库。
WIESSER 土耳其技术中心
Dilovası OSB 第4区,Ceyhan 街 29号,盖布泽 / 科贾埃利
0216 313 30 46 · WhatsApp 0534 694 13 85
The Art of Milling
根据材料、公差、装夹方式和目标产量信息,我们将为您推荐适合您加工工艺的机床类型。